EN
Kebenaran Keras Tentang Karbida dalam Coran Besi Ulet
Empat lubang dalam proses produksi, bor mulai berasap. Di sertifikat bahan tertulis besi ulet grade 80-55-06. Pemeriksaan kekerasan di dekat saluran berinti menunjukkan 312 PBR, jauh di atas spesifikasi. Keripiknya pendek, berpasir, dan berwarna abu-abu, bukan ikal yang bersih. Komponen tersebut sesuai dengan dimensinya, namun akan sulit untuk dikerjakan dan berisiko jika diberi beban. Penyebabnya hampir pasti adalah karbida.
Karbida dalam coran besi ulet jarang muncul pada pemeriksaan masuk. Mereka bersembunyi di balik kekerasan rata-rata yang dapat diterima dan permukaan yang bersih. Mereka menjadi terlihat ketika alat menjadi aus dalam hitungan menit, benang robek, atau uji tekanan gagal. Memahami apa yang menciptakannya dan bagaimana pabrik pengecoran mencegahnya adalah cara paling langsung untuk menghindari membayar masalah yang sama dua kali: sekali dalam pengecoran, sekali dalam pengerjaan dan garansi.
Perbedaan praktis antara pengecoran besi ulet yang andal dan pengecoran yang bermasalah biasanya bukan pada kekerasan rata-rata. Ini adalah tidak adanya fase keras dan rapuh di zona yang harus dikerjakan dan dibebani.
Apa Itu Karbida dan Mengapa Muncul
Dipadatkan dengan benar besi ulet struktur, karbon mengendap sebagai grafit bulat selama pemadatan eutektik. Nodul grafit tersebut memberikan keuletan, kapasitas redaman, dan kemampuan mesin pada besi. Transformasinya bergantung pada waktu dan kondisi nukleasi.
Ketika laju pendinginan lokal terlalu cepat, atau ketika komposisi lelehan menjauh dari zona stabil grafit, karbon akan bergabung langsung dengan besi untuk membentuk sementit (Fe3C). Jika sementit membentuk jaringan yang terhubung, strukturnya disebut karbida ledeburitik. Ini adalah fase yang sama yang memberikan kekerasan pada besi putih, tetapi pada besi ulet, ini adalah cacat, bukan fitur desain.
Penelitian solidifikasi pada besi nodular menunjukkan pemicu yang sama:
- Pendinginan cepat di bagian tipis. Dinding silinder, rusuk pompa, dan tepi pemandu mengeras lebih cepat dibandingkan bos berat, sehingga menyisakan sedikit waktu bagi grafit untuk tumbuh.
- Setara rendah karbon. Nilai CE di bawah sekitar 4,3 mendorong pemadatan menuju pembentukan karbida.
- Elemen penstabil karbida. Kromium, mangan, molibdenum, vanadium, dan boron menghasilkan sementit bahkan pada tingkat sedang, sering kali masuk melalui potongan baja yang tidak diawasi.
- Inokulasi memudar. Inokulasi menyediakan situs nukleasi yang dibutuhkan grafit. Terlalu sedikit inokulan, atau terlalu lama penundaan sebelum dituang, akan meninggalkan lelehan tanpa lokasi tersebut.
- Kondisi termal lokal. Zona pembekuan terakhir pada pengecoran adalah tempat terkonsentrasinya karbida masif.
"Karbida adalah memori pengecoran tentang sejarah pendinginannya sendiri. Pertanyaannya adalah apakah Anda membaca memori tersebut sebelum pemesinan atau setelah kegagalan."
Informasi. Karbida tidak secara otomatis menjadi penyebab penolakan. Beberapa spesifikasi industri mentoleransi hingga 3 persen karbida berdasarkan area di zona non-fungsional tertentu. Masalahnya adalah apakah toleransi tersebut didokumentasikan dan disepakati, atau ditemukan secara tidak sengaja.
Apa yang Dilakukan Karbida pada Permesinan dan Kehidupan Pelayanan
Aturan pertama dari masalah karbida: masalah tersebut bersifat lokal. Satu titik dingin dalam satu rongga cetakan dapat menghasilkan zona karbida sementara sisa cetakannya bagus. Sampel tarik rata-rata dapat lolos, dan pengecoran masih dapat merusak pemotong atau retakan yang sedang digunakan.
Permesinan biasanya merupakan tempat munculnya masalah pertama kali. Sementit jauh lebih keras dibandingkan matriks perlitik atau feritik, sehingga alat pemotong yang melintasi zona karbida akan mengalami benturan yang keras. Umur alat menurun, kontrol dimensi menjadi tidak stabil, dan penyelesaian akhir rusak. Dalam pengeboran, perbedaan antara kumpulan yang baik dan yang buruk terlihat dalam beberapa lubang pertama.
Di sisi kinerja, karbida menghilangkan kemampuan material untuk berubah bentuk secara plastis. Pengecoran dengan jaringan karbida yang menonjol berperilaku seperti besi putih: lebih keras, tetapi rapuh. Perpanjangan bisa turun di bawah 3 persen, energi tumbukan turun tajam, dan bagian menjadi sensitif terhadap takik dan konsentrasi tegangan. Hal ini penting untuk badan pompa yang bertekanan, rumah kompresor yang mengalami siklus termal, dan struktur peralatan mesin yang harus tetap sejajar.
| Properti | Besi ulet biasa | Dengan jaringan karbida |
|---|---|---|
| Kekerasan (HBW) | 170 - 250 | 300 - 500 terlokalisasi |
| Perpanjangan (%) | 6 - 18 | Di bawah 3 |
| Ketangguhan impak (J) | 8 - 25 | Di bawah 5 |
| kemampuan mesin | Baik dengan perkakas standar | Miskin; keausan dan chipping yang cepat |
| Perilaku kegagalan | Deformasi ulet dengan peringatan yang terlihat | Patah tulang rapuh tanpa peringatan yang berarti |
Bahaya. Pada bagian yang mengandung tekanan, zona karbida di sudut bagian dalam bertindak sebagai pemicu retak. Ketika tekanan diterapkan, zona keras tidak dapat menampung regangan, dan keruntuhan berubah dari bocor sebelum pecah menjadi patah tiba-tiba.
Kontrol Proses yang Mencegah Karbida Keluar
Kontrol karbida bergantung pada empat variabel: kimia, inokulasi, laju pendinginan, dan perlakuan panas. Pabrik pengecoran logam terkuat mengelola keempatnya sebagai satu sistem, bukan sebagai pos pemeriksaan yang terpisah.
Kimia dan setara karbon
Untuk besi ulet rekayasa umum, setara karbon biasanya terkandung antara 4,3 dan 4,6 persen, dengan silikon antara 2,2 dan 2,8 persen. Batas bawah sangat penting: di bawah CE eutektik, lelehan menjadi lebih rentan terhadap pengendapan karbida, apa pun kualitas inokulasinya.
Inokulasi yang terlambat dan dapat diandalkan
Inokulasi menambahkan situs nukleasi untuk grafit. Inokulasi yang terlambat, yang dilakukan pada aliran penuangan atau pada pemindahan sendok, menghasilkan jumlah inti tertinggi ketika logam memasuki cetakan. Interval antara inokulasi dan penuangan berpengaruh besar terhadap jumlah inokulan; inokulasi yang memudar adalah penyebab utama ketidakkonsistenan batch-ke-batch.
Laju pendinginan dan desain bagian
Perancang pengecoran dan pengecoran harus meninjau bagian tipis, transisi tajam, dan bagian berinti sebelum pola dipotong. Komponen kompresor berdinding tipis adalah contoh klasiknya: saluran pendingin, dinding sempit, dan zona berulir menciptakan banyak lokasi dengan laju pendinginan lokal yang tinggi. Pabrik pengecoran yang secara teratur memproduksi suku cadang tersebut mengadaptasi gating, suhu penuangan, dan kondisi cetakan agar tetap berada dalam kisaran stabil grafit.
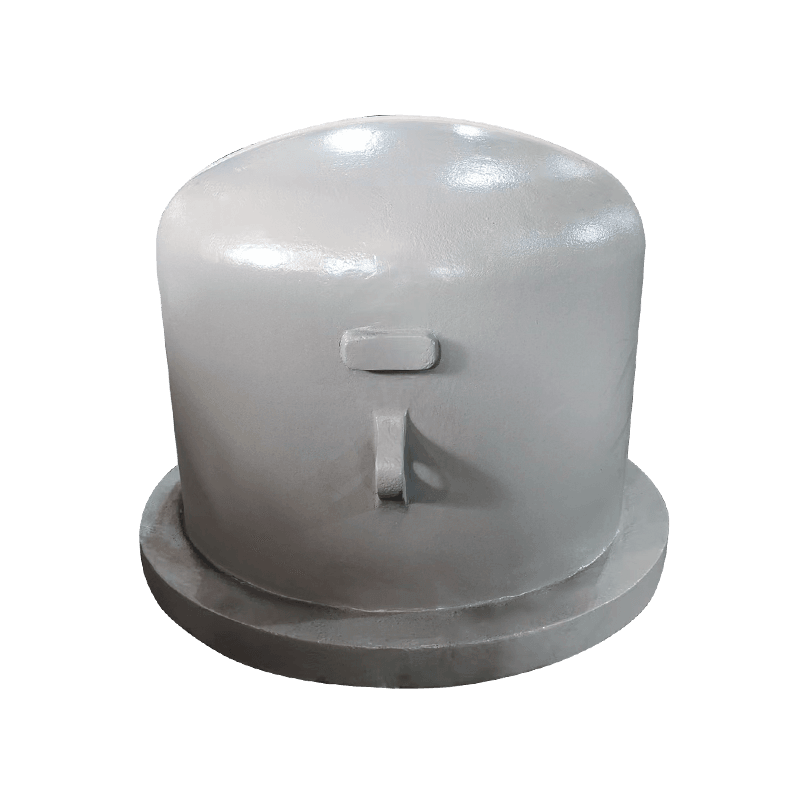
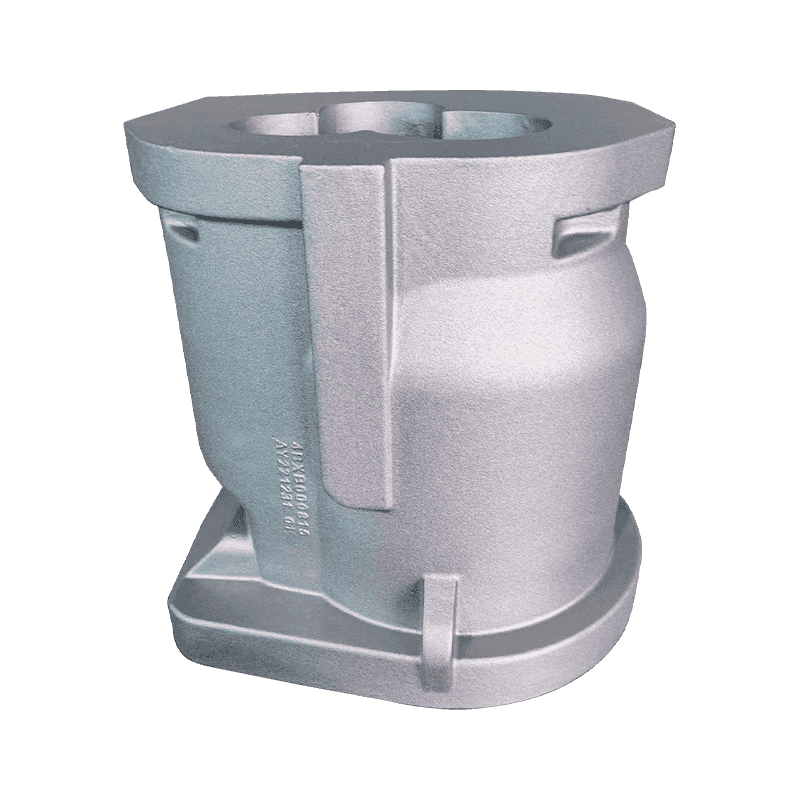
 Silinder Kompresor HT250 dengan Pengecoran Pasir Resin Silinder penahan tekanan ini mengandalkan besi cor HT250 berkekuatan tinggi dan cetakan pasir resin. Dinding tipis dan saluran pendinginnya menciptakan zona rawan karbida, menjadikan risiko area transisi yang dibahas di sini menjadi relevan. Lihat Produk →
Ketika bagian yang tipis menyatu dengan bagian yang berat, waktu pemadatan berubah secara tiba-tiba, dan zona transisi tersebut adalah tempat dimana karbida lebih suka muncul. Tinjauan pola, jari-jari transisi, dan pendinginan cetakan yang terkontrol menghindari masalah alih-alih memperbaikinya nanti.
Perlakuan panas sebagai langkah korektif
Jika karbida telah terbentuk, anil feritisasi akan melarutkannya. Memegang coran pada suhu sekitar 900 derajat Celcius selama satu hingga tiga jam, kemudian mendinginkannya secara perlahan, memungkinkan sementit terurai dan karbon mengendap sebagai grafit. Perlakuan panas pada pengecoran peralatan mesin mengikuti logika yang sama: membawa matriks ke kekerasan yang ditentukan dan menghilangkan fase tidak stabil. Perlakuan panas membutuhkan waktu dan energi, sehingga pengecoran logam memperlakukannya sebagai langkah perbaikan, bukan pengganti pengendalian proses.
Pengecoran peralatan mesin, dengan bagian yang berat dan waktu pendinginan yang lama, tidak terlalu terkena karbida berdinding tipis namun masih memerlukan siklus anil tertentu untuk menghasilkan struktur yang stabil dan seragam.
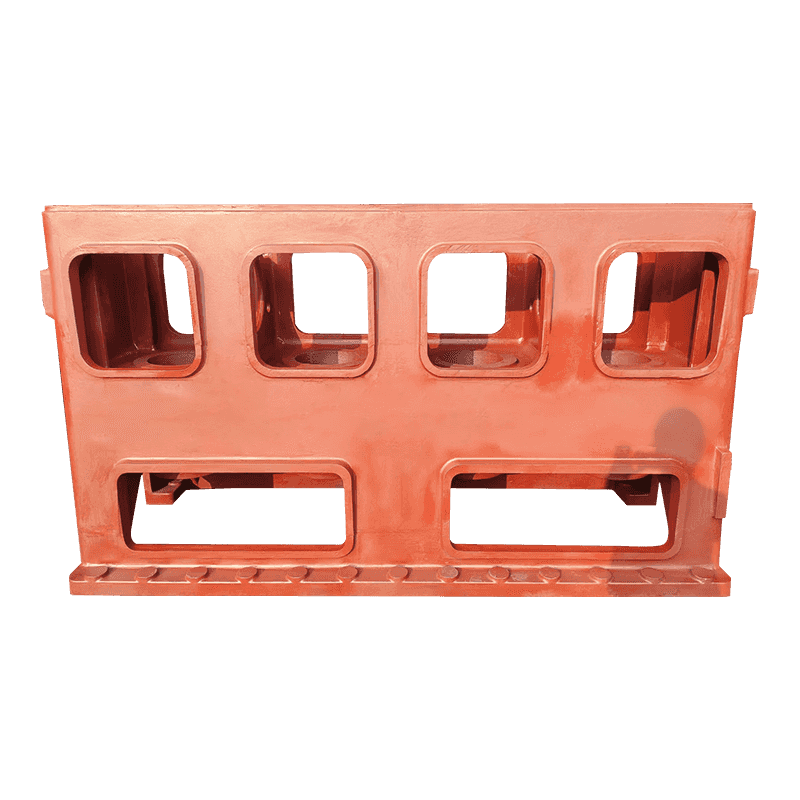
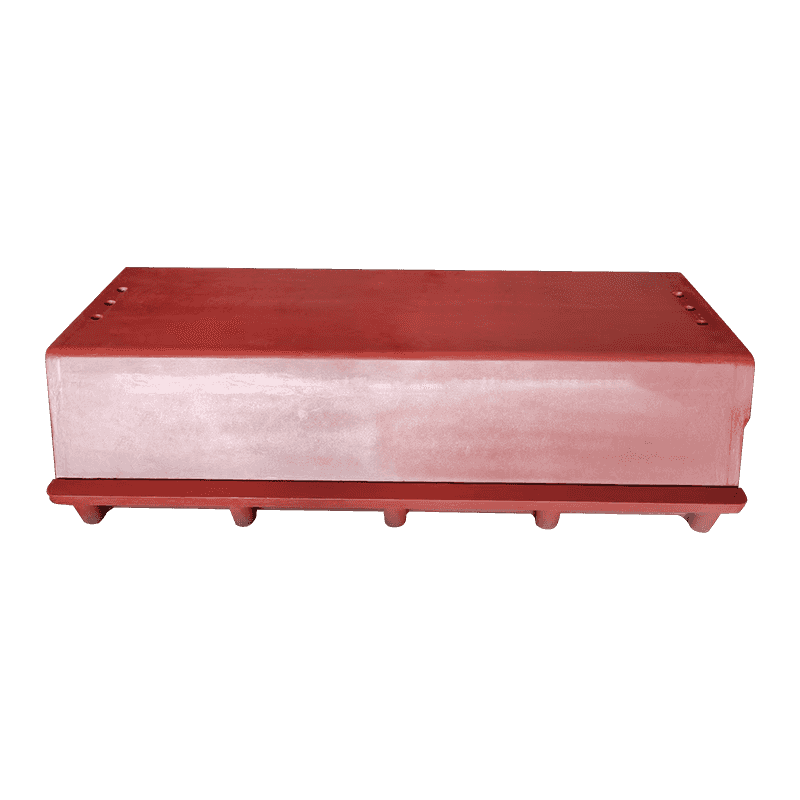
 Basis Mesin yang Stabil untuk Dukungan Peralatan Mesin Berfungsi sebagai fondasi struktural peralatan mesin, alas ini memberikan kekakuan dan ketahanan terhadap getaran. Teks di sekitarnya menekankan bahwa pengecoran bagian berat masih memerlukan siklus anil yang ditentukan untuk struktur yang konsisten dan seragam. Lihat Produk →
Sukses. Pabrik pengecoran yang menjalankan batasan kimia yang ketat, inokulasi yang terlambat, dan siklus anil yang ditentukan dapat menghasilkan besi ulet yang dikerjakan secara identik dari batch ke batch. Konsistensi tersebut lebih berharga daripada penghematan dari campuran biaya yang lebih murah.
Apa yang Harus Diverifikasi Sebelum Anda Melakukan Pemesanan
Karbida adalah hasil proses, bukan kejadian acak. Beberapa pertanyaan yang ditargetkan memisahkan pabrik pengecoran yang mengontrol prosesnya dari perusahaan yang mengharapkan yang terbaik. Pemeriksaan ini memerlukan sedikit waktu dan mencegah timbulnya masalah karbida setelah pemesinan dimulai.
- Tinjau sertifikat kimia lengkap. Kebanyakan sertifikat mencantumkan karbon dan silikon. Tanyakan juga batasan kromium, mangan, molibdenum, dan vanadium. Pemasok yang tidak melaporkan hal ini mungkin tidak memantaunya.
- Tanyakan bagaimana inokulasi diterapkan. Inokulasi aliran atau sendok pada tahap terakhir merupakan sinyal kuat bahwa nukleasi ditanggapi dengan serius.
- Tentukan matriks dan perlakuan panas. Nyatakan apakah coran dikirim sebagai cetakan, dinormalisasi, atau dianil, dan struktur mikro mana yang diharapkan berada di zona kritis.
- Minta peta kekerasan pada artikel pertama. Periksa kekerasan pada bagian yang tipis dan di dekat lubang yang dikerjakan, tidak hanya pada batang uji yang dicor secara terpisah. Kesenjangan antara kekerasan batang uji dan kekerasan lokal merupakan tempat persembunyian karbida.
- Tuliskan penerimaan karbida per zona. Jika gambar tersebut tidak dapat mentoleransi karbida pada area tertentu, katakan demikian. Jika jumlah kecil dapat diterima di tempat lain, sampaikan juga.
Pengecoran pompa dan katup adalah kasus umum di mana percakapan ini membuahkan hasil. Badan pompa harus kedap tekanan, dikerjakan pada beberapa permukaan, dan dapat diandalkan pada suhu yang bervariasi. Diskusi tentang karbida bergerak cepat dari "apakah diperbolehkan" menjadi "di mana tepatnya diperbolehkan".
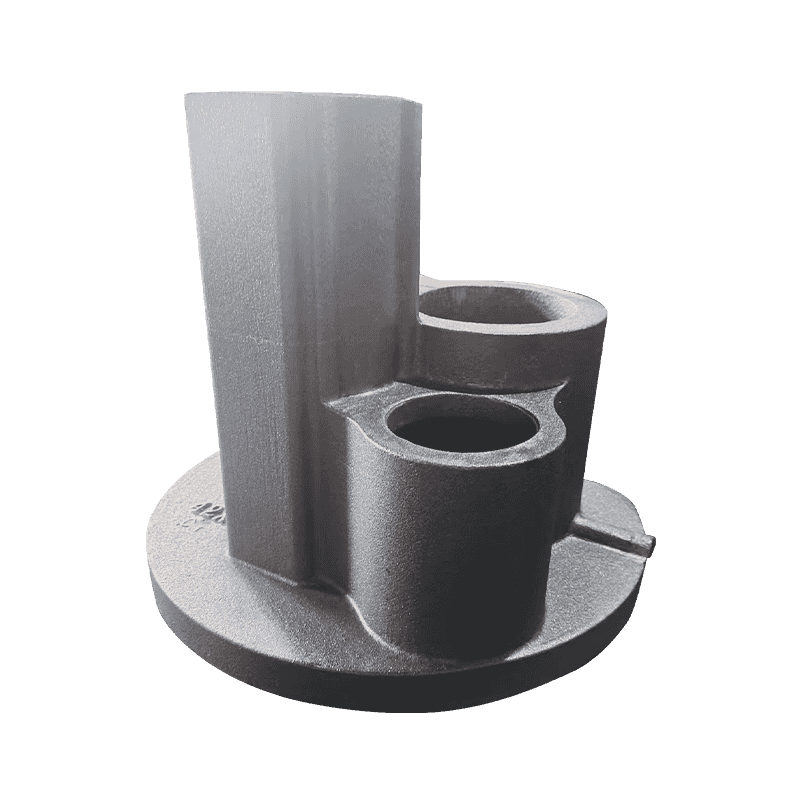
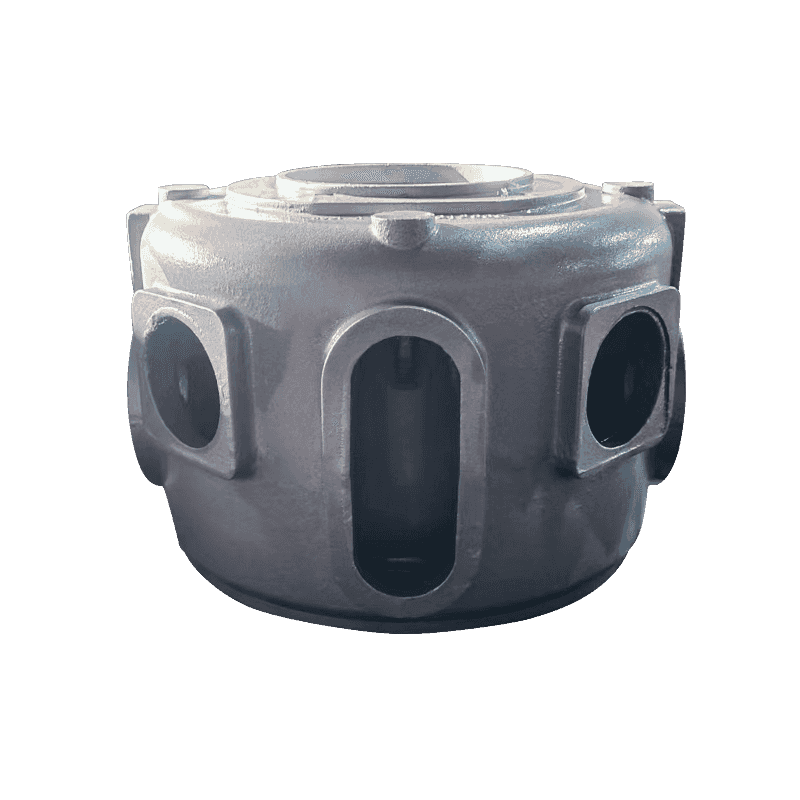
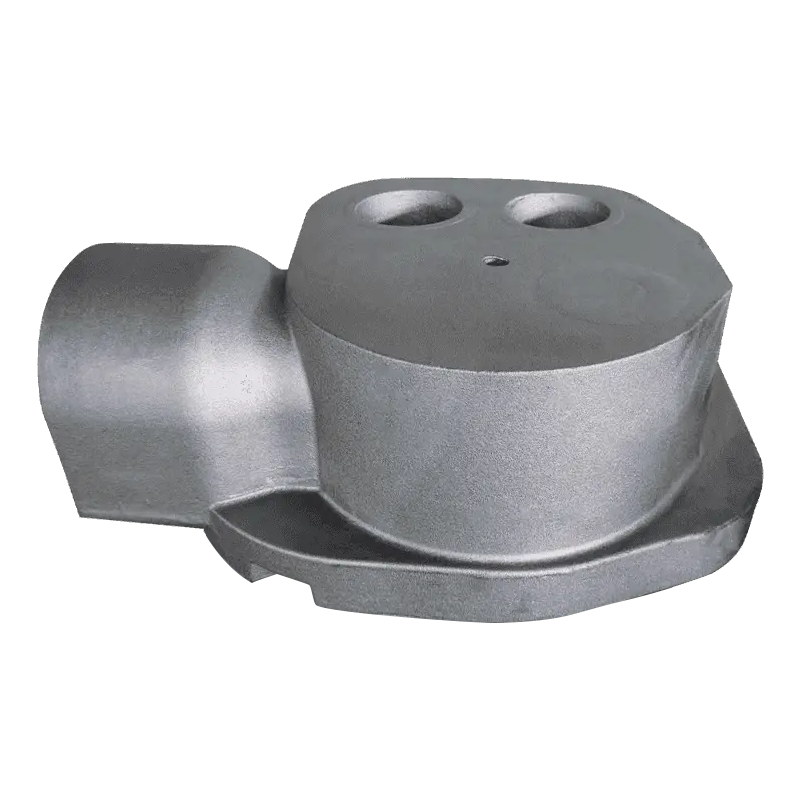
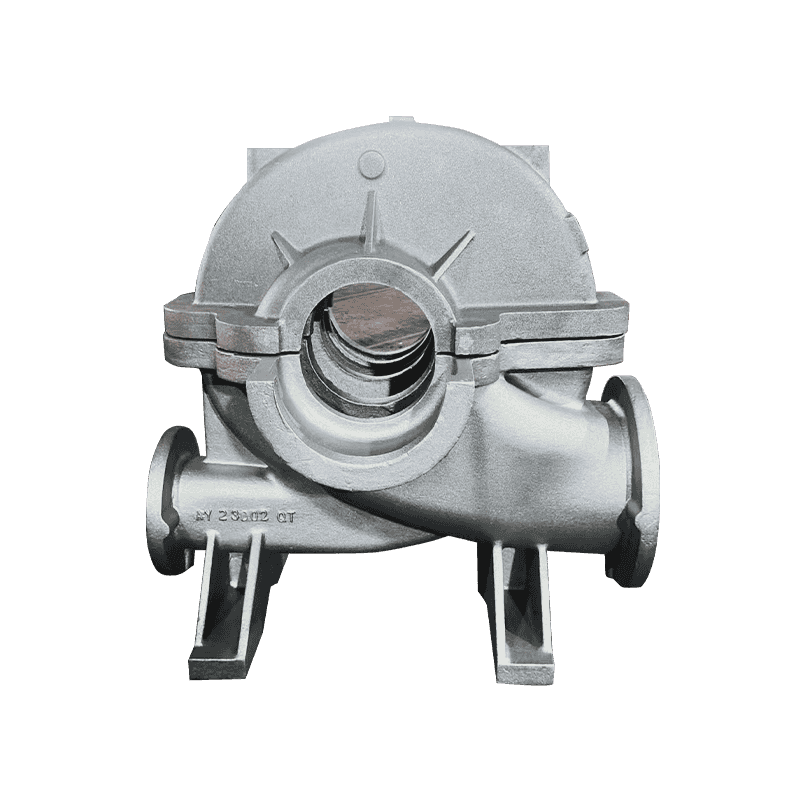
 Pengecoran Badan Pompa dengan Konstruksi Ketat Tekanan Badan pompa dan katup ini memandu aliran fluida dan menopang katup dengan saluran terintegrasi. Berbagai permukaan mesin dan persyaratan ketat tekanan selaras dengan diskusi lokasi karbida, sehingga menjadikannya item penting untuk ditinjau. Lihat Produk →
Sebelum meminta penawaran, tinjau portofolio pemasok yang ada. Pabrik pengecoran yang telah menghasilkan geometri serupa memiliki keunggulan yang terukur; kamu bisa memeriksa rangkaian produk dan menilai apakah coran dalam produksi sesuai dengan bagian yang Anda butuhkan.
Peringatan. Kutipan yang jauh lebih rendah dari rata-rata pasar memerlukan pertanyaan tambahan, bukan lebih sedikit. Perbedaan antara muatan terkontrol dan muatan murah sering kali terlihat pada jumlah elemen penstabil karbida yang memasuki lelehan.
Kesimpulannya: Karbida Dapat Dikelola, Tapi Hanya jika Anda Memintanya
Pembentukan karbida pada coran besi ulet dapat diprediksi. Hal ini mengikuti laju pendinginan lokal, komposisi, dan kondisi nukleasi, dan dapat dikontrol melalui desain proses yang disengaja. Biaya pencegahannya sederhana: batasan kimia yang disiplin, inokulasi yang tepat waktu, dan langkah perlakuan panas jika diperlukan. Kerugian akibat keterlambatan menemukan karbida sangatlah besar: pengerjaan mesin yang dibatalkan, uji tekanan yang gagal, waktu henti mesin, dan perselisihan pengiriman.
Waktu terbaik untuk menangani karbida adalah sebelum pola dipotong dan pesanan pembelian ditandatangani. Waktu terbaik kedua adalah sekarang, saat Anda masih mengontrol spesifikasi, rencana verifikasi, dan percakapan dengan pemasok Anda.