EN
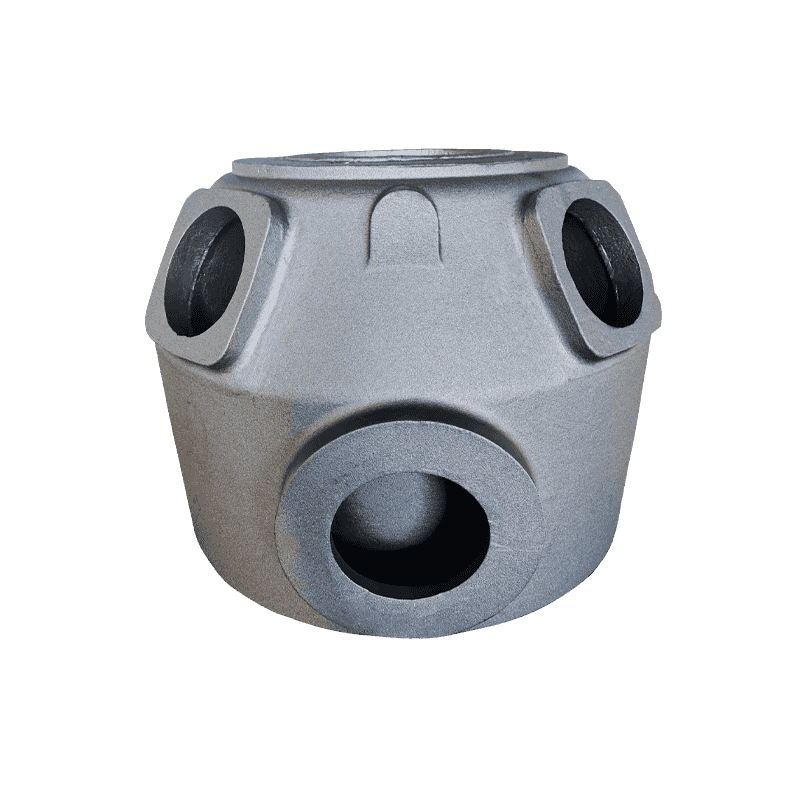
Badan kompresor seberat 1,8 ton meninggalkan guncangan dengan tepi bersih dan melewati pemeriksaan dimensi, kemudian gagal di pusat permesinan: pita gelap berlumuran terbuka beberapa milimeter di bawah permukaan atas. Lembar kimia terlihat masuk akal dan hasil corannya tidak berpori. Cacatnya adalah flotasi grafit, dan begitu mencapai permukaan mesin, panas, perlakuan peleburan, dan biaya pencetakan sudah habis.
Aturan kerjanya sederhana untuk dinyatakan. Flotasi adalah cacat yang disebabkan oleh kepadatan pada bagian berat yang mengalami pendinginan lambat, dan hal ini dikendalikan dengan mencocokkan karbon yang setara dengan modulus bagian, dengan sengaja mendinginkan permukaan atas, dan dengan memutuskan terlebih dahulu di mana logam korban akan ditempatkan. Kimia saja tidak akan memperbaikinya, dan bilah tes yang dilemparkan secara terpisah tidak akan memperingatkan Anda tentang hal ini.
Apa Sebenarnya Flotasi Grafit
Besi ulet mengeras melalui reaksi eutektik di mana grafit tumbuh sebagai bintil-bintil di dalam cairan. Sebuah bintil mempunyai massa jenis kira-kira 2,2 g/cm³; besi cair di sekitarnya mendekati 7 g/cm³. Celah tersebut merupakan gaya apung, dan dalam pengecoran yang tetap cair dalam waktu lama, hal ini cukup untuk menggerakkan bintil-bintil ke atas melalui lelehan.
Pada dinding berukuran 20 mm, pembekuan membutuhkan waktu beberapa detik dan nodul terkunci di tempat terbentuknya. Pada dinding berukuran 150 mm, paduan yang sama dapat tetap cair selama beberapa menit, dan nodul yang terbentuk lebih awal mempunyai waktu untuk mengembang. Hasilnya adalah lapisan kaya grafit di bawah permukaan atas — seringkali 5 hingga 30 mm di bagian atas, tergantung pada ukuran bagian dan suhu penuangan — berada di atas pita yang struktur dan propertinya telah terdegradasi secara diam-diam.
Flotasi adalah makrosegregasi, bukan masalah nodularitas. Pita yang terpengaruh dapat menunjukkan jumlah nodul yang dapat diterima di bawah mikroskop, sementara kekuatan tarik dan perpanjangan pita tersebut telah menurun tajam.
Perbedaan itu menentukan cara pemeriksaan cacat. Pabrik pengecoran dapat menghasilkan nodularitas yang sangat baik, matriks yang bersih dan uji tarik yang lulus pada batang tuang terpisah, dan masih mengirimkan cetakan yang permukaan atasnya tidak akan bertahan dalam pemesinan pertama. Memisahkan flotasi dari kelompok cacat lainnya juga bermanfaat: grafit tebal muncul di bagian yang berat sebagai degenerasi yang mengelompok, mirip vermicular, bukan migrasi nodul secara fisik, dan grafit yang meledak biasanya menunjukkan masalah pengolahan lelehan. Pengobatannya berbeda-beda, jadi diagnosisnya harus spesifik.
Operator yang mengalami cacat untuk pertama kalinya cenderung menyalahkan praktik penuangan. Sebaiknya kita kembali ke materi itu sendiri — penyegaran singkat apa yang diberikan oleh besi ulet dalam pelayanan menempatkan masalah dalam perspektif sebelum pabrik peleburan mengambil alih tanggung jawab.
Setara Karbon dan Modulus Bagian: Dua Angka Yang Penting
Dua variabel menentukan sebagian besar hasil. Yang pertama adalah setara karbon, CE = C Si/3, dengan penambahan fosfor di beberapa toko. Yang kedua adalah modulus bagian, rasio volume terhadap permukaan bagian terberat dari pengecoran, karena modulus ini menentukan berapa lama logam tetap cair setelah diisi.
Tinjauan yang dipublikasikan mengenai besi ulet bagian berat menempatkan risiko flotasi di atas sekitar 4,5% CE, dan risiko tersebut meningkat seiring dengan bertambahnya ukuran bagian. Itulah sebabnya karbon dan silikon harus dikorelasikan dengan modulus bagian daripada dipilih satu kali dan digunakan kembali di seluruh rangkaian produk: bahan kimia yang dituangkan dengan indah ke dalam penutup pompa yang tipis akan mengapung di badan kompresor yang tebal.
| Variabel | Mengapa hal itu memindahkan risiko flotasi | Arah untuk bagian yang berat |
|---|---|---|
| Setara karbon | Menetapkan grafit dan fluiditas eutektik total; jendela pemadatan yang panjang memungkinkan nodul bergerak | Tahan di dekat 4,1 hingga 4,4%, di ujung bawah setelah ketebalan dinding melewati sekitar 100 mm |
| Karbon | Karbon is the material that floats; every extra tenth adds volume to the accumulation band | Biasanya 3,5 hingga 3,7%, bukan 3,8% ke atas |
| Silikon | Meningkatkan CE sekitar sepertiga dari beratnya sendiri dan meningkatkan grafitisasi | 2,0 hingga 2,5%, dipilih berdasarkan batas atas CE, bukan hanya berdasarkan kadarnya saja |
| Menuangkan suhu | Panas berlebih yang berlebihan akan memperpanjang waktu pengecoran tetap cair | Sedingin cetakan yang terisi dengan baik, seringkali 1.360 hingga 1.400 °C |
| Pendinginan bagian atas | Membekukan simpul awal bagian atas akan mengunci pada tempatnya | Menggigil, pasirnya padat menghadap, tidak ada panas yang dibiarkan terbuka |
| Posisi bangun | Riser atas menampung kolam cairan tepat di mana bintil-bintil berkumpul | Umpan dari samping atau bawah jika geometri memungkinkan; dinginkan di bawah permukaan atas |
Tabel adalah arah perjalanan, bukan resep. Dua pabrik pengecoran yang bekerja dengan modulus bagian yang sama dapat menentukan tingkat karbon yang berbeda dan keduanya benar, karena sifat pasir, praktik pendinginan, dan suhu penuangan berbeda. Yang tidak boleh berbeda adalah disiplin penulisan target CE terhadap modulus bagian sebelum pola dipasang, dan memeriksa ulang setiap kali pelanggan mempertebal tembok atau menambahkan atasan.
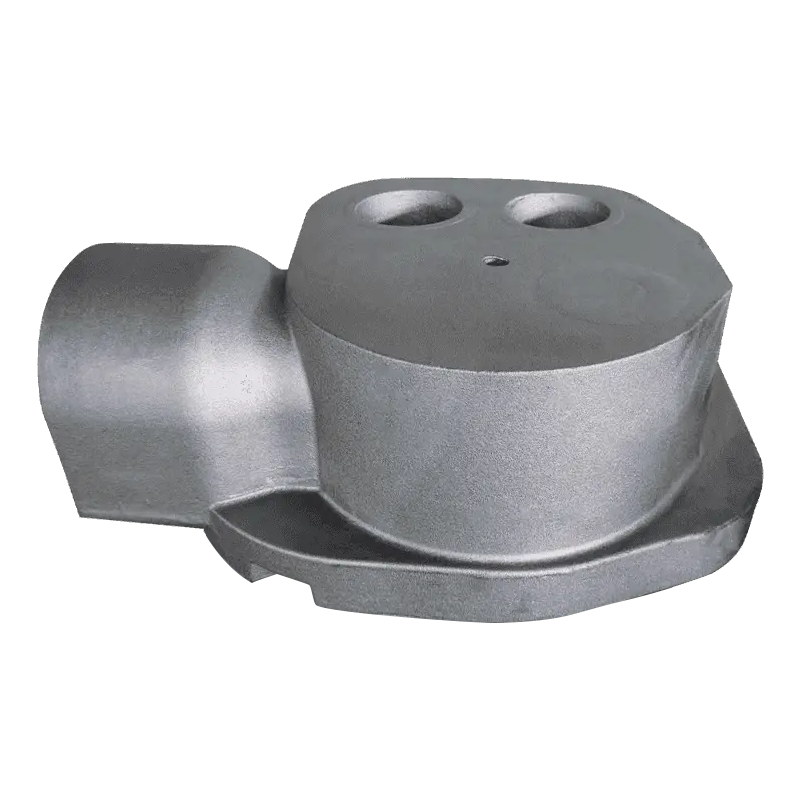
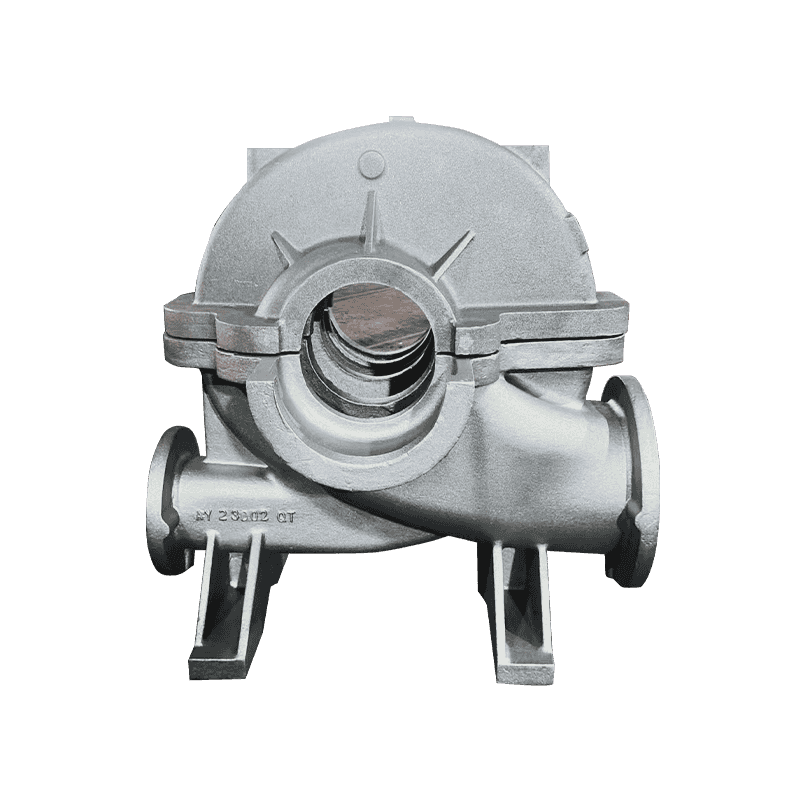
Bagian bercangkang tebal adalah tempat gigitan aritmatika: badan kompresor dengan dinding 60 hingga 90 mm, dasar mesin dengan massa pusat yang berat, atau rumah pompa dengan flensa yang dalam, semuanya memberikan nodul perjalanan panjang ke atas.
Membaca Tanda Sebelum Jalur Pemesinan Melakukannya
Flotasi jarang muncul di pabrik pengecoran. Hal ini muncul di pusat permesinan, dalam pengerjaan ulang, atau dalam keluhan pelanggan. Sinyalnya cukup konsisten untuk membangun rutinitas seputar:
- Penampilan permukaan: permukaan atas dapat terlihat sedikit kusam atau kasar setelah peledakan, dan pemesinan yang kasar akan membuka garis-garis gelap yang mengikuti permukaan, bukan melintasinya.
- Metalografi in-situ: potongan sampel dari permukaan atas pengecoran percobaan, atau dari lug cetakan dengan modulus yang sama, menunjukkan pita akumulasi yang tidak pernah terlihat pada batang tuang terpisah.
- Pemetaan kekerasan: zona terapung sering kali terbaca lebih lembut dan lebih feritik dibandingkan sebagian besar pengecoran, yang terlihat jelas pada kisi yang dipetakan.
- Kecepatan dan atenuasi ultrasonik: berguna untuk penyaringan setelah pembacaan dikalibrasi terhadap sampel yang dipotong dengan geometri yang sama.
- Pembagian destruktif: masih menjadi metode referensi, dan sepadan dengan biaya yang dikeluarkan untuk setiap pola baru atau perubahan kimia yang signifikan.
Jangan menyetujui pengecoran bagian berat berdasarkan kekuatan batang uji yang dicor secara terpisah saja. Batangan dituangkan tipis-tipis, cepat membeku, dan kebal terhadap cacat yang ingin Anda tangkap.
Peringatan dini yang paling murah adalah uji coba pengecoran yang dilakukan melalui dinding terberat. Satu potongan pada permukaan atas memberi tahu Anda lebih banyak tentang setara karbon, penempatan suhu dingin, dan posisi riser dibandingkan uji tarik selama sebulan.
Penanggulangan yang Menghambat Produksi
- Atur chemistry ke bagiannya, bukan ke nilainya. Tarik karbon ke bawah terlebih dahulu, lalu rapikan silikon pada langit-langit CE; jika suatu spesifikasi meningkatkan silikon untuk memenuhi persyaratan matriks, maka karbon harus turun lebih jauh lagi.
- Bekukan bagian atas terlebih dahulu. Kedinginan eksternal atau internal, atau permukaan pasir yang menarik panas lebih cepat, memperpendek jendela di mana bintil-bintil dapat bergerak. Ukur suhu dingin dengan titik panas yang sebenarnya, bukan titik-titik di seluruh wajah.
- Tuang sedingin cetakan yang terisi penuh. Superheat membeli fluiditas dan mengorbankan ketahanan flotasi; Suhu 1.360 hingga 1.400 °C mencakup sebagian besar pekerjaan berat, dan penyimpanan yang lama di dalam tungku juga merugikan Anda.
- Putuskan di mana cacat dibiarkan tinggal. Permukaan mesin yang kritis berada di bagian bawah atau di samping cetakan; permukaan atas mendapat kelonggaran pengorbanan, 10 hingga 25 mm sebagai titik awal umum, dikerjakan dengan pita mengambang di dalamnya.
- Jaga agar perawatan lelehan tetap ketat. Residu magnesium sekitar 0,03 hingga 0,05%, kandungan tanah jarang yang rendah, inokulasi yang cepat, dan tidak adanya pemanasan ulang yang tidak perlu semuanya mengurangi kemungkinan masalah pengolahan memperparah masalah flotasi.
- Verifikasi per panas, bukan per tahun. Sampel yang dipotong dari pengecoran pertama pola baru, ditambah metalografi periodik dari permukaan atas, menangkap karbon setara yang melayang sebelum suatu batch mencapai jalur pemesinan.
Semua itu tidak ada yang mahal jika berdiri sendiri, dan untuk struktur satu bagian yang berat - basis mesin, badan kompresor, rumah pompa - artikel pertama yang dipotong akan terbayar dengan sendirinya saat pertama kali mencegah pengecoran bekas.
Apa yang Harus Ditanyakan Sebelum Anda Melakukan Pemesanan
Jika Anda membeli coran besi ulet bagian berat, flotasi adalah pertanyaan pemasok dan juga pertanyaan pengecoran. Jawaban yang Anda inginkan bersifat spesifik, dan pertanyaannya singkat:
- Pada modulus bagian mana Anda membangun kimianya, dan padanan karbon apa yang Anda targetkan?
- Di mana Anda mengambil sampel metalografi, dari cetakan itu sendiri atau dari batangan yang dicor secara terpisah?
- Bagaimana Anda mengontrol pendinginan pada permukaan atas, dan bagaimana posisi risernya?
- Tunjangan pemesinan apa yang Anda sisakan di bagian atas, dan bagaimana Anda sampai pada angka tersebut?
- Apakah Anda mencatat karbon, silikon, magnesium, dan suhu penuangan untuk setiap pemanasan, dan dapatkah saya melihat data enam bulan terakhir?
Pemasok yang menjawab dua pertanyaan pertama secara umum dan pertanyaan terakhir dengan janji adalah mengutip harga, bukan struktur. Konsekuensi komersialnya patut diutarakan dengan jelas: pengecoran yang lulus sertifikat dan gagal di pusat permesinan adalah jenis barang bekas yang paling mahal, karena pembeli telah membayar biaya transportasi, waktu pemesinan, dan penghentian jalur produksi.
Pemasok yang menangani bagian berat dengan baik biasanya menjawab pertanyaan-pertanyaan ini sebelum ditanya; modulus bagian, target setara karbon, tata letak pendingin, dan posisi pengambilan sampel cenderung muncul dalam paket kutipan tanpa disuruh.
Disiplin yang sama juga terjadi rentang pengecoran besi ulet dibangun di sekitar komponen kompresor, pompa, katup, dan peralatan mesin, dengan ketebalan dinding yang cukup bervariasi sehingga tidak ada satu bahan kimia pun yang menutupi setiap bagian.
Flotasi grafit bukanlah cacat misterius setelah ilmu fisika dibahas. Nodul lebih ringan daripada cairan yang membawanya, bagian yang berat tetap cair cukup lama sehingga perbedaannya menjadi penting, dan logam yang berada di bawah permukaan atas bukanlah logam yang diasumsikan dalam gambar.
Kendalikan dengan tiga keputusan yang dibuat sejak awal: setara karbon yang disesuaikan dengan modulus bagian, pendinginan yang disengaja pada permukaan atas, dan kelonggaran pemesinan yang menjaga pita mengambang tetap berada di dalam wadah bekas, bukan di dalam bagian yang sudah jadi. Segala sesuatu setelah itu — bilah uji, sertifikat, dan laporan inspeksi — adalah konfirmasi, bukan perlindungan.