EN
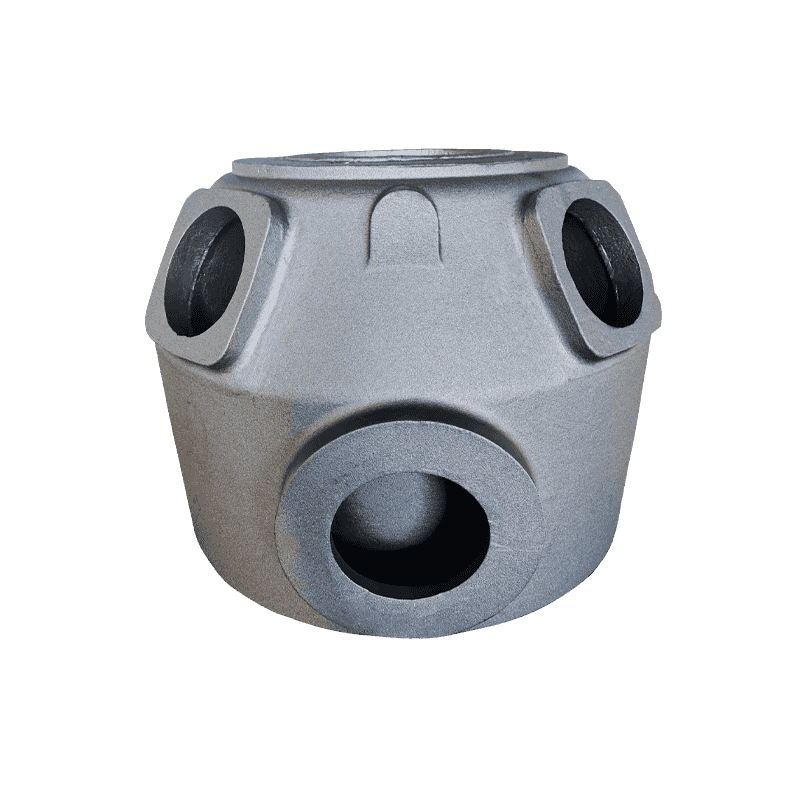
Bak mesin kompresor lolos pemeriksaan masuk pada 205 HB, berada dalam kisaran yang sesuai pada gambar. Tiga minggu kemudian, bagian yang sama dari mesin tuang berikutnya dengan chip yang berbeda, memakai perkakas dua kali lebih cepat dan terlepas dari perlengkapan dengan lubang bantalan yang terdistorsi. Sifat kimianya tidak berubah, catatan gambar masih memerlukan kondisi normal, dan pembacaan kekerasan hanya berbeda beberapa poin. Yang berubah adalah pendinginan: batch kedua mendingin lebih cepat setelah pengocokan, sehingga lebih banyak matriksnya yang selesai menjadi perlit.
Itulah argumen keseluruhan untuk memperlakukan perlakuan panas sebagai spesifikasi material dan bukan sebagai langkah penyelesaian. Kimia mengatur langit-langit dari besi ulet; matriks memutuskan apa yang sebenarnya Anda terima. Berikut ini mencakup apa yang dilakukan setiap perlakuan umum terhadap matriks, perlakuan mana yang sesuai dengan bagian mana, dan cara menulis persyaratan yang dapat diukur dan disertifikasi oleh pengecoran.
Apa yang Diubah Perlakuan Panas dan Apa yang Tidak Bisa Diubah
Besi ulet bersifat ulet karena grafitnya diolah dengan magnesium atau tanah jarang sebelum dituang, sehingga memadat sebagai bintil, bukan serpihan. Nodul menumpulkan ujung retakan yang akan dipertajam oleh serpihan, dan geometri tersebut bertahan setiap perlakuan panas normal. Panas berlebih di atas sekitar 1000 °C mulai merusaknya, yang merupakan salah satu alasan jendela perawatan tidak terbuka.
Yang dikontrol oleh perlakuan panas adalah matriks, logam di antara nodul. Empat kondisi mencakup hampir semua pekerjaan komersial:
- Ferit: lembut, dapat dikerjakan dengan mesin, perpanjangan tinggi, dan matriks nilai anil penuh.
- Perlit: karbida pipih dan ferit, lebih kuat dan keras dengan perpanjangan yang berkurang.
- Martensit temper: diproduksi dengan pendinginan dan temper, kondisi umum yang paling sulit.
- Ausferit: ferit acicular dengan sisa austenit, diproduksi dengan austempering dan berdasarkan nilai ADI.
Pekerjaan kedua adalah menghilangkan stres. Pengecoran mendingin secara tidak merata di dalam cetakan, dan pengocokan, penggilingan, dan pemesinan kasar menyebabkan lebih banyak tekanan. Ditahan pada suhu 550–650 °C dan didinginkan perlahan, suatu bagian menjadi rileks tanpa mengubah matriksnya sama sekali, yang lebih penting bagi basis mesin yang besar daripada peningkatan kekuatan tarik apa pun.
Lima Perawatan dan Bahan yang Dihasilkan Masing-masing
Perawatan biasanya ditentukan berdasarkan nama, tetapi nama tersebut merupakan singkatan dari matriks dan rentang properti. Kisaran di bawah ini realistis untuk nilai standar pada ukuran bagian biasa.
| Pengobatan | Matriks | Kekuatan tarik | Kekerasan | Perpanjangan | Bagian-bagian yang khas |
|---|---|---|---|---|---|
| Menghilangkan stres | Tidak berubah | Sebagai pemeran | Sebagai pemeran | Sebagai pemeran | Basis mesin, kolom, rangka berat |
| Anil penuh | Ferit ditambah nodul | 400–500 MPa | 130–180HB | 12–18% | Badan pompa, rumah, penutup |
| Normalisasi | Pearlite, seringkali 70% atau lebih | 650–750 MPa | 230–270HB | 3–6% | Kotak engkol, tempat duduk bantalan, tempat duduk rotor |
| Memadamkan dan marah | Martensit yang ditempa | 800–1000 MPa | 250–330HB | 2–5% | Kenakan suku cadang, roda gigi, pengikut kamera |
| pemarah | Ausferrite | 800–1400 MPa | 270–400 HB | 1–10% | Suku cadang dengan keausan tinggi dan kelelahan tinggi |
Dua peringatan ada di sebelah tabel itu. Laju pendinginan mengikuti ketebalan bagian, sehingga panas besi yang sama dapat menyelesaikan feritik pada dinding 100 mm dan perlitik pada rusuk 12 mm. Dan konversi kekerasan ke tarik hanya berlaku jika matriksnya seragam; dalam pengecoran campuran ferit-perlit, 200 HB dapat mendeskripsikan dua material yang sangat berbeda.
Mencocokkan Perawatan dengan Bagiannya
Nilai pada gambar sering kali diwarisi dari proyek lama. Sebaiknya periksa perlakuan tersebut dengan apa yang sebenarnya dilakukan bagian tersebut dalam pelayanan.
Basis dan kolom peralatan mesin
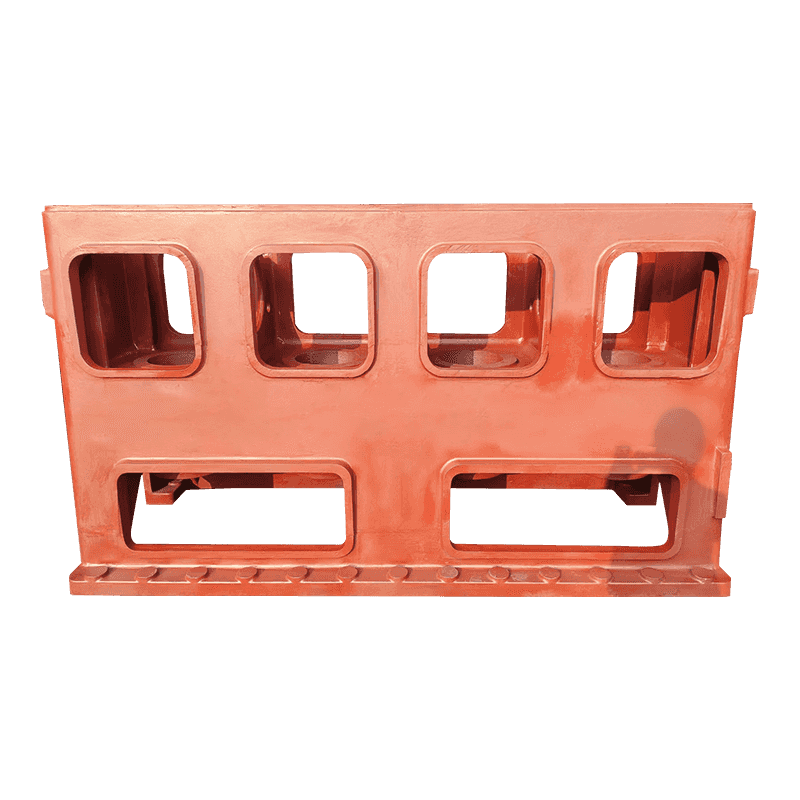
Ini adalah struktur, bukan permukaan aus, jadi properti yang penting adalah stabilitas dimensi setelah pemesinan, bukan tingkat kekuatan. Basis yang berat biasanya dihilangkan tegangannya dua kali, sekali setelah pengguncangan dan sekali lagi setelah pemesinan kasar. Melewatkan relief kedua sering menjadi alasan mengapa mesin menahan geometri selama sebulan dan melayang setelahnya. Keausan permukaan adalah pertanyaan terpisah, dan di mana slideways membawa beban, perlakuan panas pada coran peralatan mesin dapat meningkatkan kekerasan permukaan tanpa mengubah kadar curah.
Rumah kompresor, bak mesin, dan dudukan bantalan
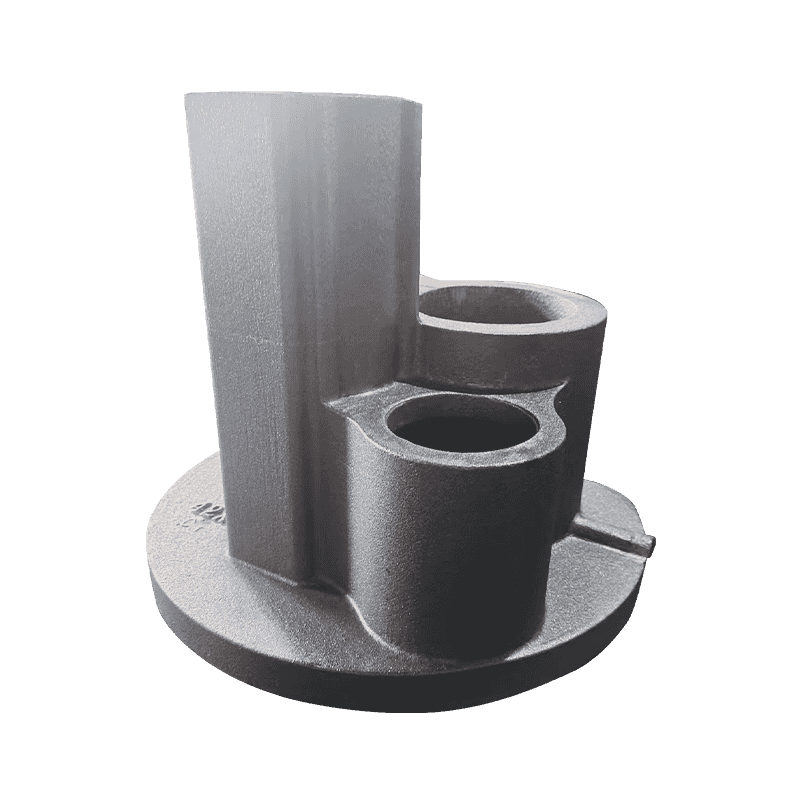
Bagian kompresor berada pada rezim yang berbeda. Bak mesin membawa getaran dan dudukan bantalan membawa beban berputar, sehingga kekuatan dan ketahanan aus lebih penting daripada stabilitas, dan normalisasi atau pendinginan dan temper adalah pilihan yang biasa. Di seberang rentang pengecoran kompresor , misalnya, kotak engkol dan dudukan bantalan umumnya dibuat dalam kondisi yang diberi perlakuan panas dan bukan dalam bentuk cetakan.
Badan pompa dan katup
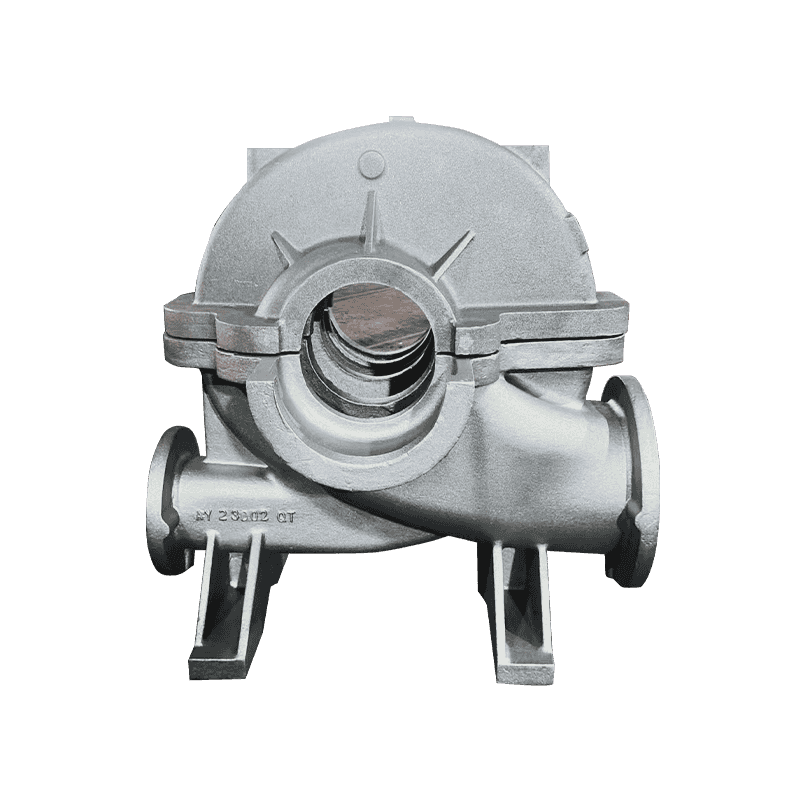
Badan pompa dan badan katup merupakan batas tekanan. Bahan ini memerlukan tekanan yang ketat, permukaan penyegelan yang dapat dikerjakan dengan mesin, dan perpanjangan yang cukup agar dapat bertahan dalam penanganan dan pengujian hidrostatis, itulah sebabnya kondisi feritik anil sering terjadi di sini. Kekerasan bukanlah tujuannya; matriks yang lembut dan seragam bekerja lebih cepat dan menyegel lebih mudah diprediksi.
Menulis Persyaratan Yang Dapat Disertifikasi
Catatan gambar yang menyatakan perlakuan panas atau pengerasan tidak dapat diverifikasi dan tidak akan dikutip secara konsisten. Enam item mengubah perlakuan menjadi spesifikasi.
- Kelas dan standar, seperti EN-GJS-500-7 hingga EN 1563 atau 80-55-06 hingga ASTM A536, beserta perlakuan yang menghasilkannya.
- Pita kekerasan dengan lokasi pengukuran, dinyatakan dalam rentang, bukan target tunggal.
- Uji jenis dan posisi kupon, misalnya balok lunas atau balok Y yang dicetak secara terpisah dari bagiannya.
- Batasan struktur mikro: persentase nodularitas, ukuran grafit, dan fraksi ferit atau perlit yang dapat diterima.
- Persyaratan menghilangkan stres di mana pun bagian tersebut akan dikerjakan dengan toleransi yang ketat.
- Kondisi pengiriman: seperti dicor, diledakkan, dihilangkan stres, dikerjakan secara kasar atau selesai.
Mode Kegagalan yang Layak Didesain
Sebagian besar masalah perlakuan panas adalah masalah geometri dan bagian jauh sebelum menjadi masalah tungku.
- Padamkan retakan pada sudut dalam yang tajam dan perubahan bagian yang tiba-tiba, dikurangi dengan fillet dan jari-jari yang banyak.
- Distorsi selama quenching, paling buruk pada bagian yang panjang, tipis atau asimetris.
- Bintik-bintik lunak yang disebabkan oleh segregasi atau penyusutan mikro, yang merespons pengerasan secara tidak merata.
- Permukaan yang mengalami dekarburisasi atau terkena kerak setelah anil dalam atmosfer yang tidak terkendali, yang kemudian muncul sebagai variasi pemesinan.
- Over-austempering, yang menukar kekuatan dengan austenit tertahan yang dapat bertransformasi di bawah beban.
Sebelum Anda Melepaskan Pesanan Pembelian
Pertanyaan-pertanyaan ini menentukan apakah artikel pertama cocok dengan artikel kesepuluh.
- Standar dan nilai manakah yang akan muncul pada sertifikat?
- Dimana kekerasan diukur, dan berapa banyak coran per lot?
- Apakah kupon tes diberikan secara terpisah, dan apakah sertifikat menyatakan demikian?
- Distorsi apa yang dapat diterima setelah perawatan?
- Akankah stres pemasok hilang lagi setelah pemesinan kasar?
- Jendela proses apa yang digunakan, dan bagaimana pencatatannya agar dapat ditelusuri?
Perlakuan panas bukanlah operasi penyelesaian yang dibaut ke pengecoran; itu adalah langkah yang mengubah tuang menjadi material. Tentukan matriks dari fungsi bagian tersebut, tuliskan persyaratan dalam istilah yang dapat diukur oleh laboratorium, dan perlakukan sertifikat sebagai bukti tentang kupon dan bukan sebagai janji tentang pengecoran. Pemasok yang mengontrol waktu pengguncangan dan pendinginan cenderung menjawab pertanyaan-pertanyaan ini tanpa ragu-ragu, karena di sinilah sebagian besar variasi pengecoran besi ulet yang diberi perlakuan panas sebenarnya dimulai.