EN
Pemesinan Pengecoran Besi Ulet : Apa yang Menetapkan Biaya per Bagian
Grafit nodular menjadikan besi ulet kuat, tangguh, dan layak untuk ditentukan. Hal ini juga membuat chip menjadi berserabut, panas membandel, dan jendela toleransi lebih sempit daripada yang diakui sebagian besar gambar. Kontrol dan pengaturan tingkatan menentukan lebih dari sekedar katalog sisipan.
Dua rumah bantalan, yang dicetak pada minggu yang sama dengan pola yang sama, dapat berperilaku seperti dua bahan berbeda pada satu mesin. Seseorang mengebor dengan bersih pada kecepatan 220 m/mnt. Yang lainnya menumpulkan sudut sisipan sebelum pahat mencapai kedalaman penuh. Programnya tidak pernah berubah. Pengecorannya menghasilkan: bagian yang berat perlit di dekat riser, kulit dingin pada rusuk yang tipis, atau ayunan 40 HBW pada tumpukan.
Metalurgi menetapkan langit-langit, pengaturan menetapkan dasar, dan pemotongan data hanya berfungsi di dalam jendela di antara keduanya.
Mengapa Mesin Besi Ulet Berbeda dengan Besi Abu-Abu
Pada besi abu-abu, grafit membentuk serpihan yang berada di dalam matriks seperti ribuan pemecah chip internal kecil. Keripik dicukur pendek dan potongannya terasa ringan. Perlakuan magnesium mengubah grafit tersebut menjadi bintil-bintil, yang memberikan kekuatan dan pemanjangan pada besi ulet, dan juga menghilangkan kerusakan chip yang ada di dalamnya.
Pada mesin, hasilnya dapat diprediksi: serpihan yang lebih panjang dan lebih kuat, gaya pemotongan yang lebih tinggi pada kedalaman pemotongan yang sama, dan lebih banyak panas yang ditahan di tepi tajam karena serpihan tersebut membawa lebih sedikit panas. Matriks di sekitar nodul tersebut kemudian menentukan cara pakai alat tersebut.
- Feritik, sekitar 170-210 PBR. Lembut dan kenyal; tepi yang dibangun, hasil akhir yang tercoreng, dan dimensi melayang dengan kecepatan rendah.
- Pearlitic, sekitar 230-290 PBR. Kasar; keausan sayap dan takik mengambil alih, dan umur pahat menurun dengan cepat seiring dengan meningkatnya kekerasan.
- Struktur as-cast campuran. Satu grade dapat membaca 200 HBW pada flensa tipis dan 250 HBW pada boss berat, semata-mata karena laju pendinginannya berbeda.
- Nodularitas dan jumlah nodul. Mesin grafit yang halus dan berkualitas tinggi secara konsisten; grafit yang kasar atau mengalami degenerasi menjadi masalah pemesinan jauh sebelum menjadi masalah kekuatan.
Dua coran dapat mempunyai stempel mutu yang sama dan masih berbeda sebesar 40 PBR. Perbedaan itu tidak pernah terlihat pada gambar. Itu muncul di sisipan faktur.
Satu hal yang patut diulangi: butiran besi ulet tidak berbahaya. Penggilingan kasar kering menghasilkan debu halus yang kaya akan grafit, sehingga ekstraksi pada saat pemotongan merupakan bagian dari proses, bukan bagian dari pekerjaan rumah tangga.
Parameter Pemotongan yang Tahan di Lantai Pabrik
Gambar di bawah ini adalah titik awal untuk karbida berlapis pada mesin yang kaku, bukan janji. Besi ulet memotong lebih cepat dari baja karbon rendah dan lebih lambat dari besi abu-abu dengan kekerasan yang sama, dan penyebaran dalam satu batch biasanya lebih lebar daripada penyebaran antar tingkatan.
| Kondisi | Kekerasan yang khas | Kecepatan belok | Pakan | Catatan |
|---|---|---|---|---|
| Feritik, sebagai pemeran | 170-210 PBR | 220-300 m/mnt | 0,25-0,40 mm/putaran | Penggaruk positif yang tajam; pertahankan kedalaman roughing di atas 2 mm sehingga ujungnya tetap berada di bawah kulit |
| Pearlitic, sebagai pemeran | 230-290 PBR | 150-220 m/mnt | 0,20-0,35 mm/putaran | Substrat keras dengan lapisan TiAlN atau Al2O3; mengharapkan keausan sayap daripada chipping |
| Austempered atau dingin | 300-380 PBR | 80-150 m/mnt | 0,15-0,25 mm/putaran | CBN atau keramik kumis; kekakuan lebih penting daripada kecepatan |
| Potongan terputus atau kulit terasa berat | bervariasi | kurangi 25-35% | 0,15-0,25 mm/putaran | Penggaruk negatif dan keunggulan yang kuat; jangan biarkan alat menempel pada luka |
- Jaga lintasan pertama di bawah kulit gips. Mengupas permukaan yang dingin adalah cara paling andal untuk memecahkan tepian.
- Jangan mengejar finish hanya dengan pakan saja. Pada besi ulet, hasil akhir lebih meningkat karena kecepatan dan ketajaman tepi dibandingkan dengan umpan yang lebih ringan.
- Penggilingan: potong panjat jika pengaturannya memungkinkan, pertahankan pemakanan per gigi tetap tinggi, dan bersihkan butiran halus alih-alih memotong ulang.
- Periksa kekerasan pada batch yang masuk, tidak hanya pada artikel pertama. Batch yang menjalankan 30 PBR di atas sampel akan mengalahkan program yang terbukti pada sampel tersebut.
Cantumkan kisaran kekerasan pada pesanan pembelian. Pita 170-230 PBR merupakan instruksi pemesinan sama halnya dengan instruksi metalurgi, dan jauh lebih mudah untuk menyetujuinya sebelum pengecoran daripada berdebat setelah masalah umur pahat.
Casting Skin, Dinginkan dan First Pass
Satu atau dua milimeter bagian luar pengecoran pasir bukanlah bahan yang dipilih untuk sisipan Anda. Lapisan tersebut dapat menampung zona dingin dari cetakan dingin, pasir terbakar, oksida, dan inklusi kecil. Menghapusnya dengan penyelesaian akhir yang ringan akan membuat alat bergesekan, bukan terpotong, dan gesekan akan merusak bagian tepinya.
Perhatikan titik keras di dekat anak tangga dan rusuk tipis. Mereka dapat berada jauh di atas kekerasan batch yang dinyatakan. Jika titik yang sama di setiap bagian berdecit dan berubah warna, perlakukan itu sebagai masalah pola dan pendinginan terlebih dahulu; mengubah nilai sisipan hanya memindahkan kegagalan beberapa bagian kemudian.
- Ratakan pada permukaan yang akan dikerjakan, atau tetapkan bantalan mesin sebagai datumnya.
- Dukungan langsung di bawah setiap penjepit. Besi ulet cukup ulet untuk pegas di bawah beban penjepit dan menahan defleksi tersebut hingga penjepit terlepas.
- Gunakan penyangga tiga titik ditambah dongkrak yang dapat disesuaikan pada alas dan kolom yang panjang, dan periksa apakah ada goyangan sebelum mengencangkan apa pun.
- Kasar, lepaskan, lalu selesaikan. Jika bagian tersebut bergerak setelah pengasaran, pergerakan tersebut termasuk dalam rencana proses, bukan dalam catatan pengerjaan ulang.
Lubang, Data, dan Rumah Yang Harus Tetap Konsentris
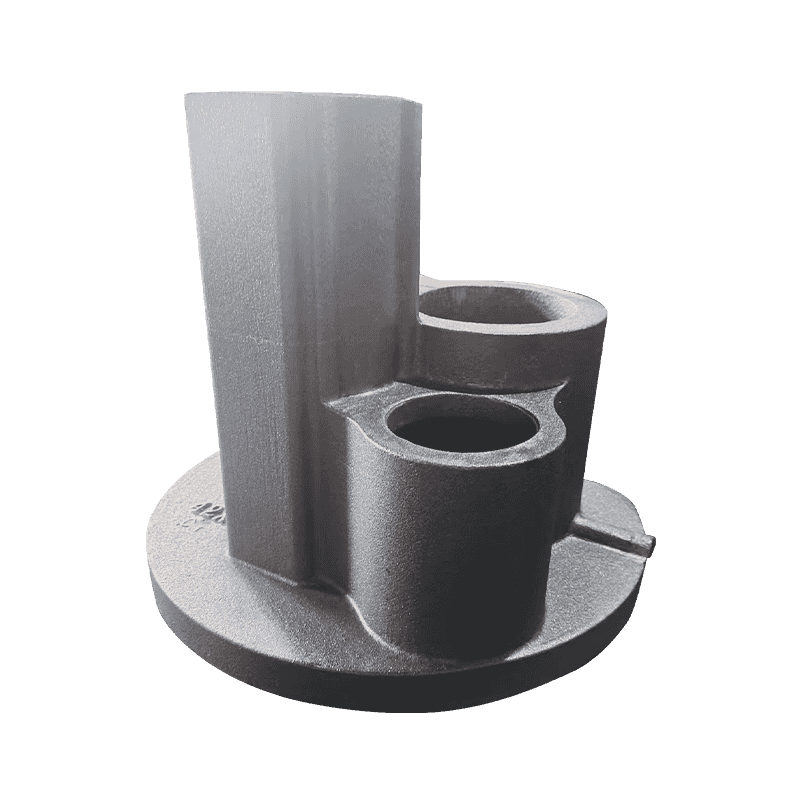
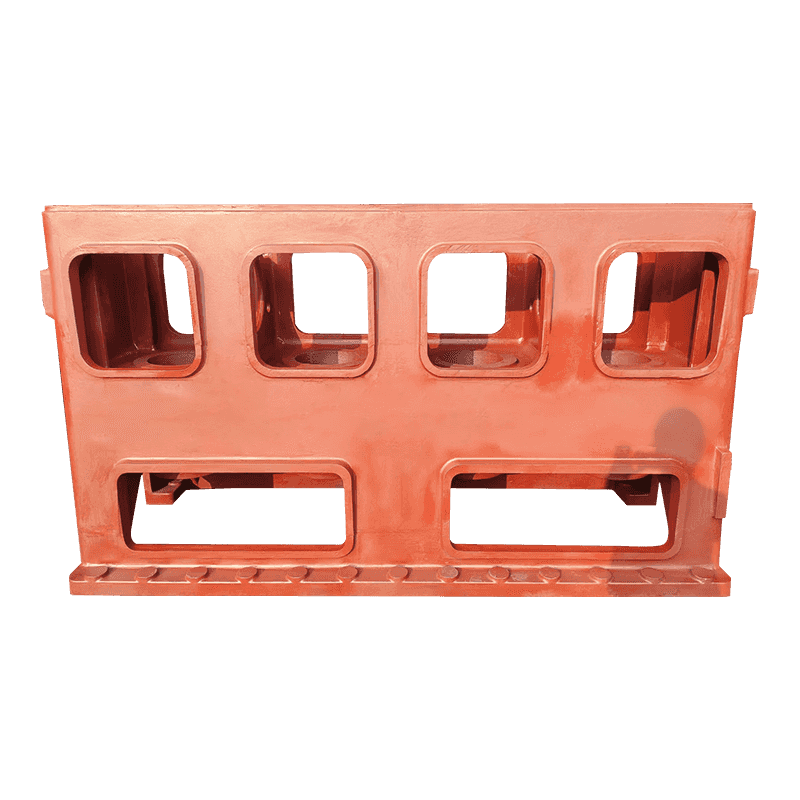
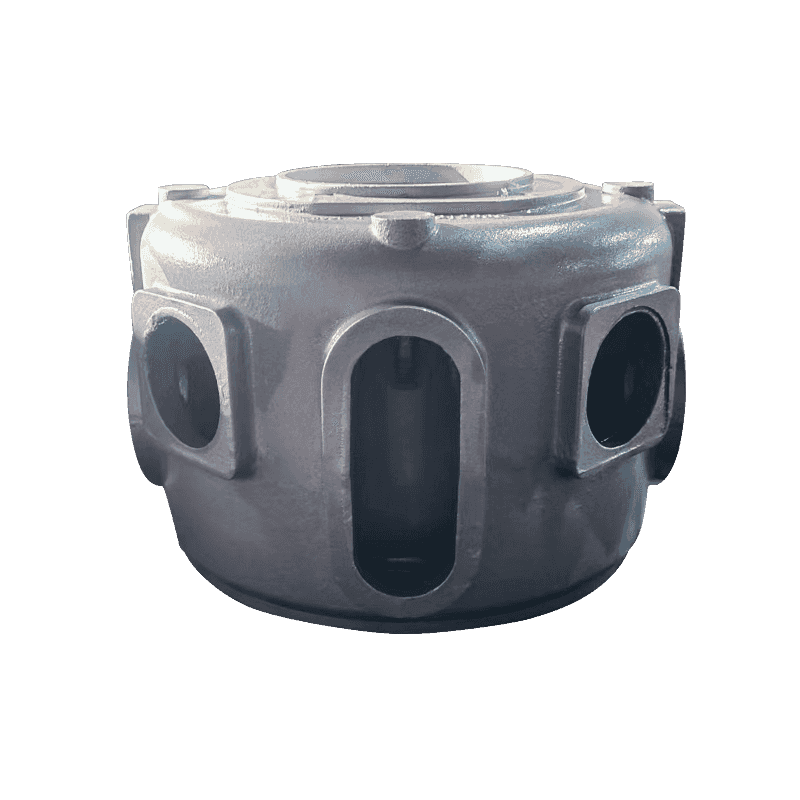
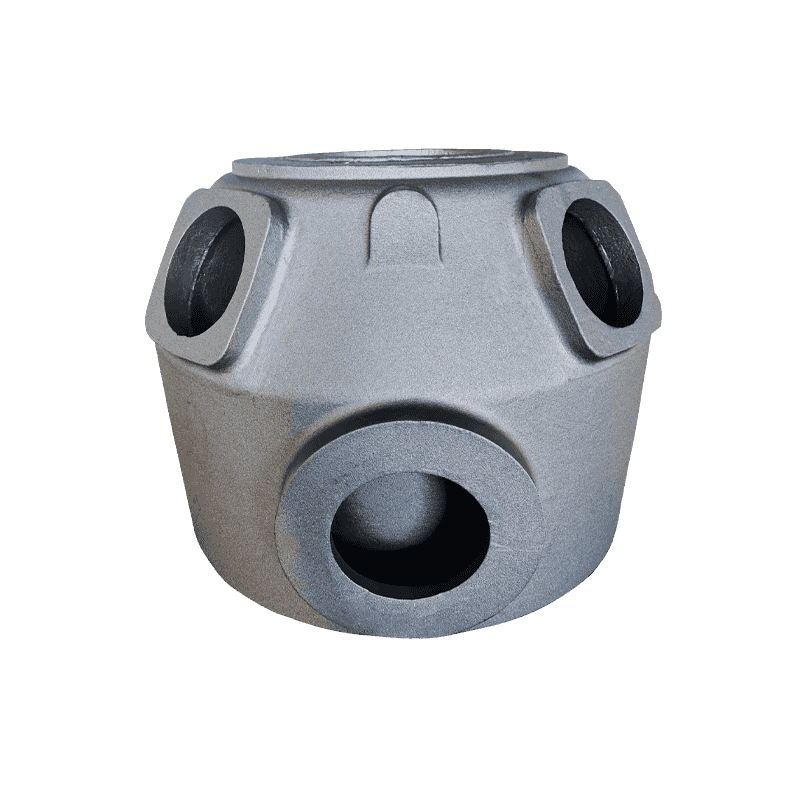
Sebagian besar penolakan pada coran besi ulet mesin bersifat geometris, bukan kosmetik. Badan kompresor menyatukan permukaan pemasangan, lubang utama, dan beberapa dudukan poros. Tunjukkan bahwa lubang dari permukaan pengecoran mentah dan toleransi yang sebenarnya Anda kerjakan adalah milik polanya, bukan milik mesinnya.
Urutan yang bertahan tidak menarik: kasarkan permukaan datum, biarkan pengecoran mengendap, lalu selesaikan lubang dan kerjakan setiap dudukan terkait darinya. Kekuatan besi ulet yang lebih tinggi memungkinkan para desainer menipiskan dinding dibandingkan dengan besi abu-abu, yang membantu beban dan mengganggu stabilitas, karena wadah yang tipis menyimpang saat dijepit dan mengendur setelah dipotong.
Tunjangan pemesinan adalah bagian lain dari percakapan itu. Tunjangan yang terlalu sedikit memaksa umpan yang dangkal; terlalu banyak berarti operasi roughing ekstra dan peluang lebih besar untuk membuka porositas.
| Ukuran pengecoran (dimensi maks) | Tunjangan satu wajah | Bagian-bagian yang khas |
|---|---|---|
| Hingga 150mm | 2-3mm | Penutup, rumah kecil, bantalan mesin |
| 150-500mm | 3-5mm | Badan pompa, rumah bantalan, badan katup |
| 500-1500 mm | 5-8mm | Badan kompresor, pangkalan mesin |
| Lebih dari 1500 mm | 8-12mm | Kolom dan bingkai besar |
Bingkai dan Kolom: Tempat Getaran Menentukan Hasil Akhir
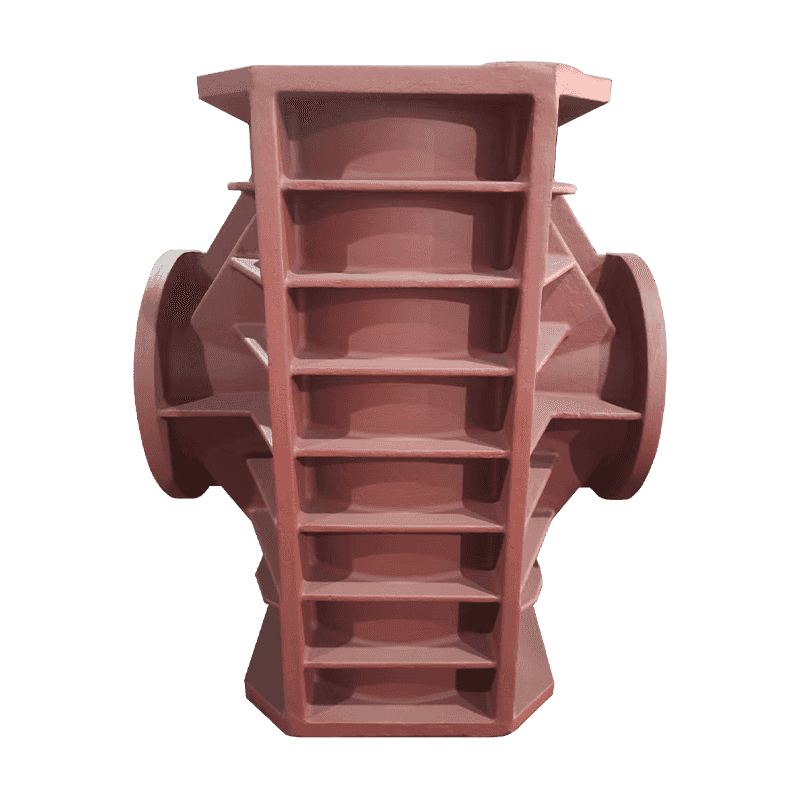
Pembuat perkakas mesin memilih antara besi abu-abu dan besi ulet karena alasan yang muncul dalam pemotongan. Grafit serpihan pada besi abu-abu mengubah getaran menjadi panas secara efektif, sehingga alas dan perosotan yang harus tetap tenang sering kali adalah besi abu-abu. Grafit nodular memberikan sebagian redaman tersebut tetapi memberikan kekuatan dan kekakuan yang lebih tinggi, itulah sebabnya kolom dan struktur yang mengalami beban lentur seringkali terbuat dari besi ulet.
Bagi masinis, ini berarti pengecoran besar harus stabil sebelum bisa akurat. Keseimbangan termal dengan bengkel sama pentingnya dengan penjepitan: kolom yang dikerjakan secara kasar dingin dan hangat yang sudah jadi akan berpindah antar operasi. Gambaran yang lebih luas tentang bagaimana caranya kualitas pengecoran mempengaruhi akurasi pemesinan layak dibaca sebelum gambar dibekukan.
Dalam praktiknya: kerjakan permukaan pemasangan terlebih dahulu, tandai dudukan rel dari situ, dan tahan lintasan akhir hingga bagian tersebut berhenti bergerak. Dengan toleransi ketat, ukur pada dua hari berbeda.
Badan Pompa dan Katup: Ketebalan Dinding dan Jalur Kebocoran
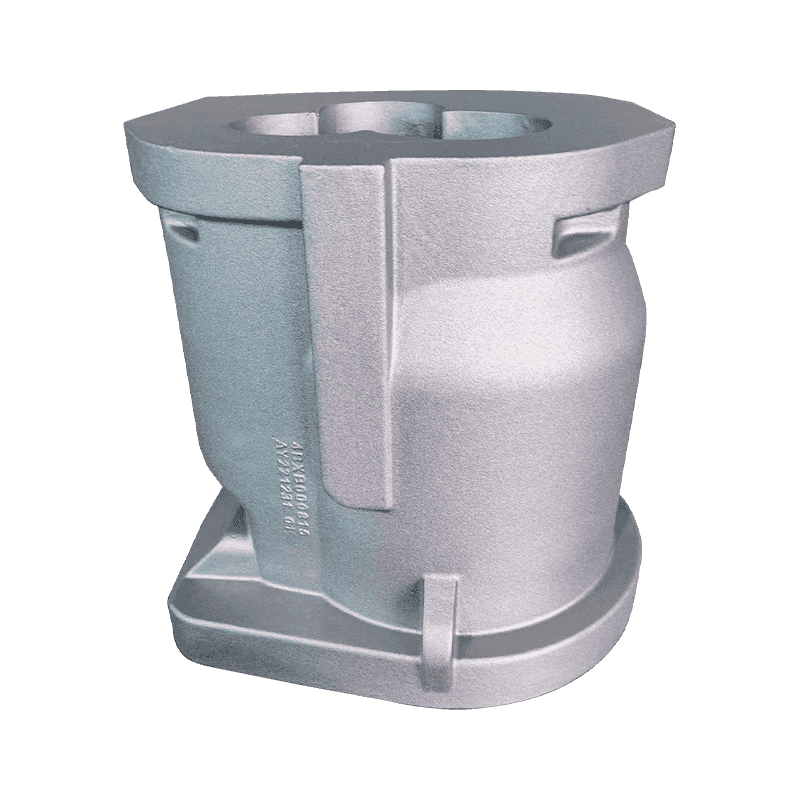
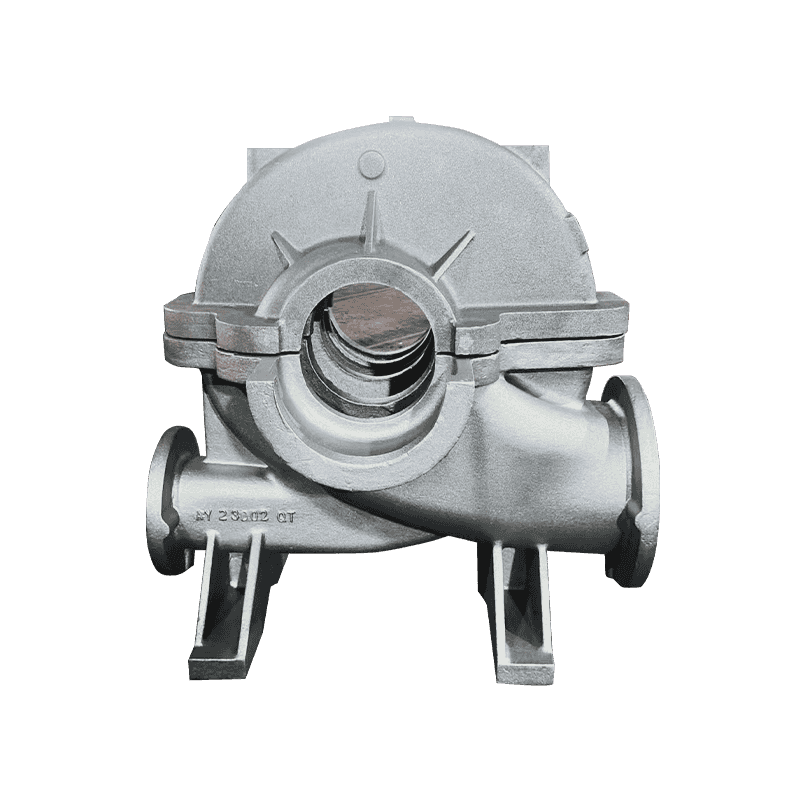
Selubung pompa dan badan katup adalah batas tekanan, sehingga cacat tersembunyi harus dibayar mahal. Pori yang terkubur di dinding adalah coran; pori yang sama yang dibuka oleh batang bor adalah bagian yang dibuang dengan jam pemesinan yang telah diinvestasikan di dalamnya.
Ada dua kebiasaan yang mengurangi risiko itu. Tentukan pemeriksaan non-destruktif pada batas tekanan sebelum pemesinan dibandingkan setelahnya, karena pengujian radiografi atau ultrasonik pada pengecoran kasar memerlukan biaya yang jauh lebih murah dibandingkan bagian akhir dengan permukaan segel basah. Dan berikan kerataan dan paralelisme pada gambar untuk permukaan flensa dan lubang segel, karena toleransi dimensi umum jarang mengontrol fitur yang sebenarnya bocor.
Besi ulet mendapatkan tempatnya di sini dengan menoleransi palu air, siklus termal, dan lonjakan tekanan yang akan memecahkan material yang lebih rapuh. Konsekuensi pemesinan sederhana: permukaan seal dan lingkaran baut harus mempertahankan geometrinya setelah pengujian hidro, tidak hanya di bangku cadangan.
Apa yang Harus Diselesaikan Sebelum Pemotongan Pertama
Pemesinan coran besi ulet yang andal sebagian besar merupakan kebiasaan pembelian dan bukan rahasia perkakas. Letakkan poin-poin ini pada pesanan dan lantai toko berhenti menebak-nebak:
- Nilai plus rentang kekerasan, dengan lokasi pengujian dinyatakan.
- Tunjangan pemesinan berdasarkan fitur, bukan satu angka keseluruhan.
- Definisi datum, dan apakah datum tersebut dicetak atau dikerjakan.
- Kriteria penerimaan porositas pada permukaan tekanan dan penyegelan.
- Persetujuan sampel yang mencakup peta kekerasan dari bagian yang dipotong.
Imbalannya: ketika penyebaran kekerasan dikontrol dan data disepakati, mesin besi ulet akan bekerja dengan kecepatan yang dapat diprediksi dan masa pakai alat yang dapat diprediksi. Variabel yang tersisa adalah variabel yang Anda pilih untuk dibiarkan terbuka.
Haian Aoyu Machinery Manufacturing memproduksi coran besi ulet dan abu-abu untuk pembuat kompresor, pompa, katup, dan peralatan mesin, dengan kapasitas pengecoran tahunan sekitar 20.000 ton dan pengalaman ekspor di seluruh Eropa, Jepang, dan Amerika Utara; Anda dapat meninjau cakupan pengecoran penuh di belakang bagian-bagian ini sebelum Anda menempatkan gambar di meja pemasok.