EN
Presisi Pengecoran Besi Ulet : Apa yang Memutuskan Apakah Batch Dikirim
Rumah kompresor dapat memiliki sertifikat material yang sempurna dan masih dapat dibuang di pusat permesinan. Nilainya benar, nodularitasnya benar, dan castingnya masih salah.
Kesenjangan antara pengecoran yang sesuai dan pengecoran yang dapat digunakan adalah saat sebagian besar proyek besi ulet menang atau kalah. Kutipan biasanya disertai dengan tiga angka: kualitas, berat, dan harga per kilogram. Tak satu pun dari ketiganya memutuskan apakah proyek tersebut berhasil. Yang menentukan adalah apakah ketebalan dinding tetap sesuai dengan yang tertera pada gambar, apakah kelonggaran pemesinan konsisten dari satu bagian ke bagian lainnya, dan apakah pengaturan perlengkapan pertama menghasilkan suku cadang dan bukan laporan sisa.
Jadi pertanyaan yang berguna bukanlah pengecoran mana yang paling murah. Pabrik pengecoran inilah yang dapat menampung tiga atau empat fitur yang bergantung pada proses pemesinan Anda, pada volume yang sebenarnya Anda pesan. Segala sesuatu di bawah ini mengikuti dari itu.
Apa Sebenarnya Arti Presisi pada Besi Ulet
Presisi is not one property. It is three stacked requirements, and a foundry can be strong on one while quietly weak on another.
- Kontrol metalurgi: nodularitas sekitar 85 persen atau lebih baik pada bagian yang Anda pedulikan, jumlah nodul yang stabil, dan rasio ferit terhadap perlit yang sesuai dengan kisaran kekerasan pada gambar.
- Kontrol dimensi: posisi permukaan mesin yang dapat diulang relatif terhadap datum yang dipilih, bukan sekadar toleransi panjang keseluruhan.
- Kesehatan internal: tidak ada porositas penyusutan pada bagian yang memikul beban, menahan tekanan, atau dibor dan disadap.
Lapisan kedua dan ketiga adalah tempat harga menyimpang. Dua pabrik pengecoran dapat mengutip 500-7 dan keduanya menuangkan besi bersih, namun menghasilkan suku cadang yang berperilaku berbeda pada jalur pemesinan, karena yang satu mengontrol ketebalan cangkang pada silinder berdinding tipis dan yang lainnya memperlakukannya sebagai variabel yang mengatur dirinya sendiri.
Anda tidak membeli besi per kilogram. Anda membeli jarak antara permukaan pengecoran dan potongan pertama yang dilakukan masinis Anda.
Pilih Nilai Setelah Anda Mengukur Bagiannya
Properti yang dipublikasikan berasal dari bilah pengujian standar, bukan dari pihak Anda. Ukuran bagian menentukan seberapa lambat logam mendingin, dan laju pendinginan menentukan berapa banyak perlit yang berakhir di matriks. Oleh karena itu, nilai yang dipilih dari lembar data dapat berperilaku berbeda setelah dimasukkan ke dalam hub 60 mm.
| kelas ISO 1083 | Setara dengan ASTM A536 | Kekuatan tarik | hasil 0,2%. | Perpanjangan | Bagian-bagian yang khas |
|---|---|---|---|---|---|
| 400-15 | 60-40-18 | 400 MPa | 250 MPa | 15% | Badan pompa, rumah katup, penutup |
| 500-7 | 65-45-12 | 500 MPa | 320MPa | 7% | Kursi bantalan, kursi rotor, bak mesin |
| 600-3 | 80-55-06 | 600 MPa | 370 MPa | 3% | Basis mesin, kolom, braket beban |
| 700-2 | 100-70-03 | 700 MPa | 420 MPa | 2% | Sisipan dan pemandu yang kritis terhadap keausan |
Dua konsekuensi menyusul. Jika bagian yang berat membutuhkan 600-3, perkirakan akan ada pembicaraan tentang paduan atau perlakuan panas, karena bagian itu sendiri bekerja melawan target. Dan perpanjangan adalah angka yang cenderung dilewati pembeli; sering kali hal ini memprediksi bagaimana suatu pengecoran berperilaku ketika tekanan tekan atau siklus termal mendorongnya.
Pasir Berlapis, Pasir Resin, Pasir Hijau: Sesuaikan Proses dengan Fiturnya
Rute pencetakan menetapkan toleransi yang dapat dicapai, penyelesaian permukaan, dan biaya perkakas sebelum penuangan pertama. Memilihnya terlambat itu mahal, karena berpindah rute biasanya berarti pola baru.
- Pasir hijau: biaya pola terendah dan keekonomian yang baik untuk suku cadang menengah dan besar dalam volume tetap; dinding tipis dan inti internal yang tajam memerlukan kelonggaran ekstra.
- Pasir berikat resin (tanpa dipanggang): jalan tengah yang kokoh untuk batch sedang, dengan stabilitas dimensi yang lebih baik dibandingkan pasir hijau dan perkakas fleksibel.
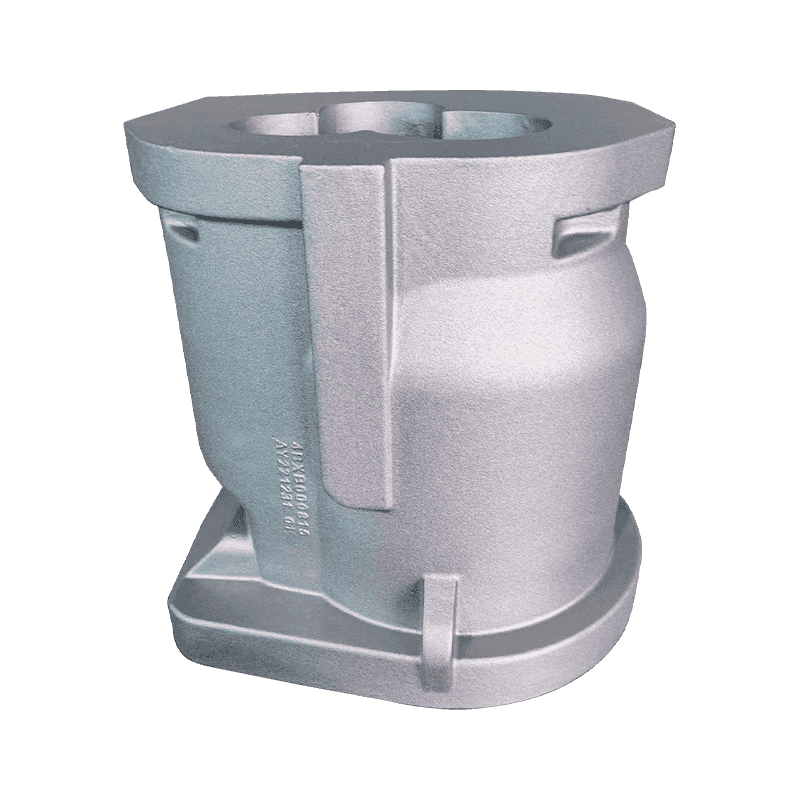
- Pasir berlapis (cangkang): pilihan umum untuk komponen berdinding tipis dan memiliki kemampuan pengulangan tinggi seperti silinder kompresor, di mana konsistensi dinding lebih penting daripada harga pola.
- Perlakuan panas: bukan proses pencetakan, tetapi bagian dari keputusan yang sama, karena normalisasi atau penghilangan tegangan mengubah kekerasan dan perilaku dimensi setelah pemesinan.
Klaim toleransi memerlukan kelas, bukan kata sifat. Pemasok yang mengatakan "kami memegang satu milimeter" sedang menjelaskan satu fitur. Tanyakan tingkat toleransi mana yang berlaku untuk fitur spesifik perlengkapan Anda.
Dimana Coran Ini Berada Di Dalam Mesin Jadi
Bagian paling mudah ditentukan berdasarkan pekerjaan yang mereka lakukan, karena dengan cara inilah kriteria penerimaan ditulis.
Pengecoran kompresor
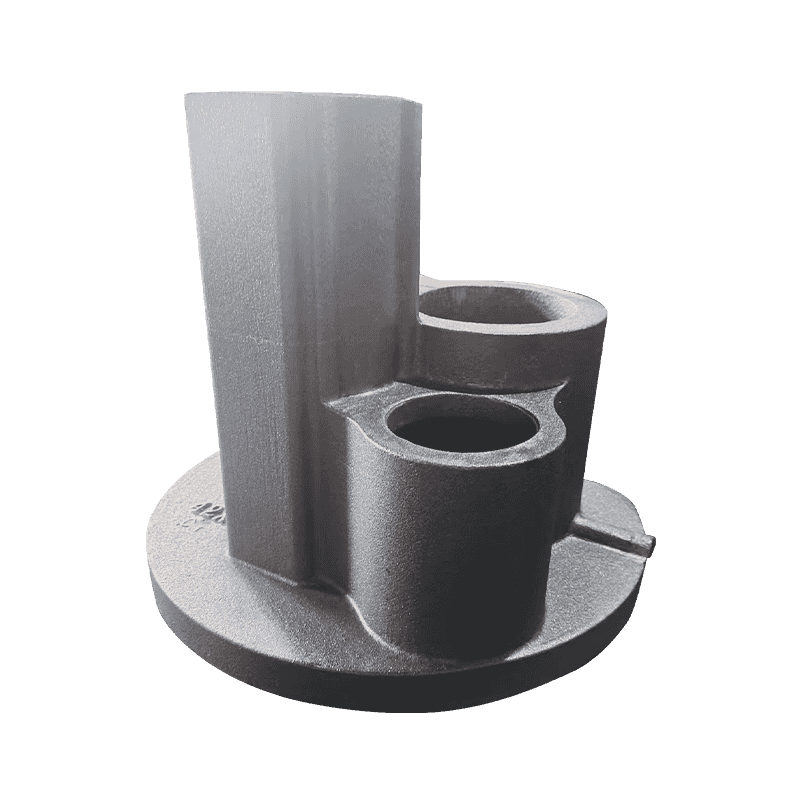
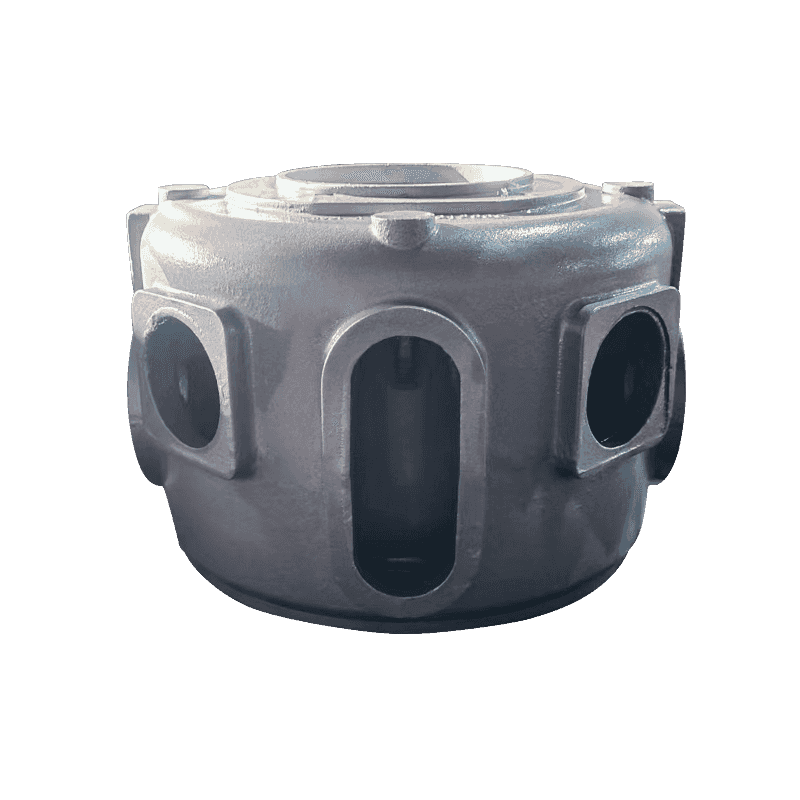
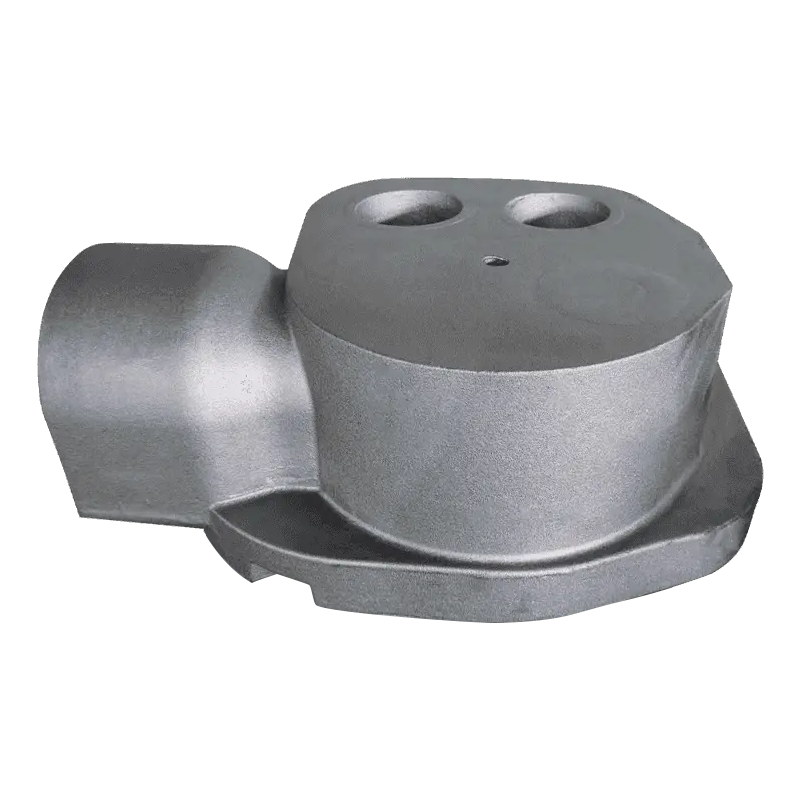
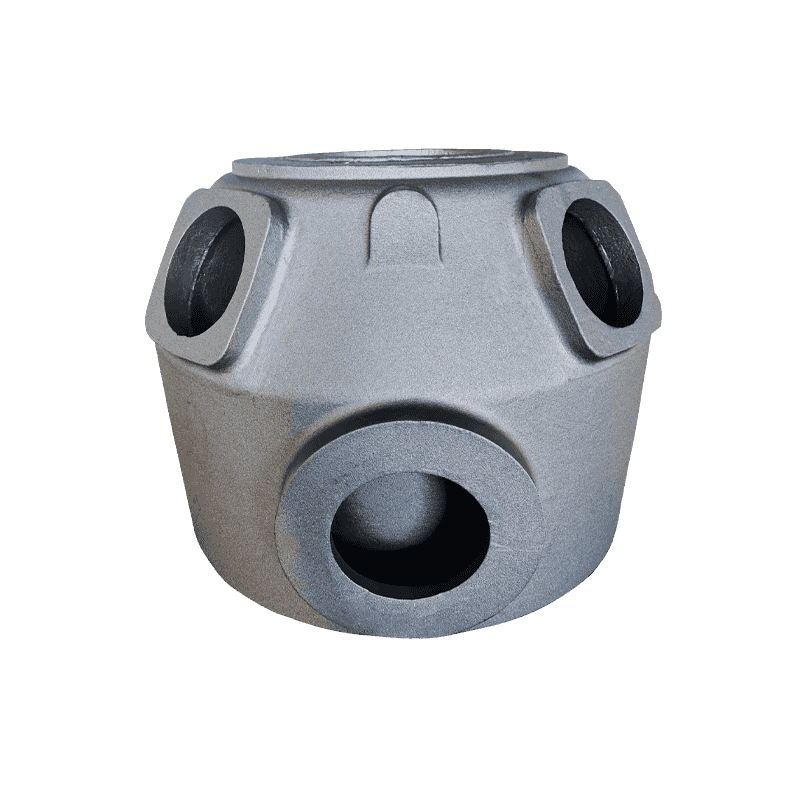
Pekerjaan kompresor mencakup penyegelan, penyelarasan, dan pengelolaan oli. Kursi bantalan, kursi rotor, kotak engkol, silinder, kursi knalpot, dan wadah oli masing-masing mengalami kerusakan yang berbeda-beda: kursi yang terlalu empuk akan berbentuk oval, dinding silinder yang melayang kehilangan kompresi, kotak engkol yang terdistorsi tidak akan menahan beban awal bantalan. Bagaimana kamu menyeimbangkan kekuatan dan ketahanan aus di kursi bantalan adalah contoh khas dari keputusan yang harus dibuat pada tahap pengecoran, bukan setelah pemesinan.
Pengecoran pompa dan katup
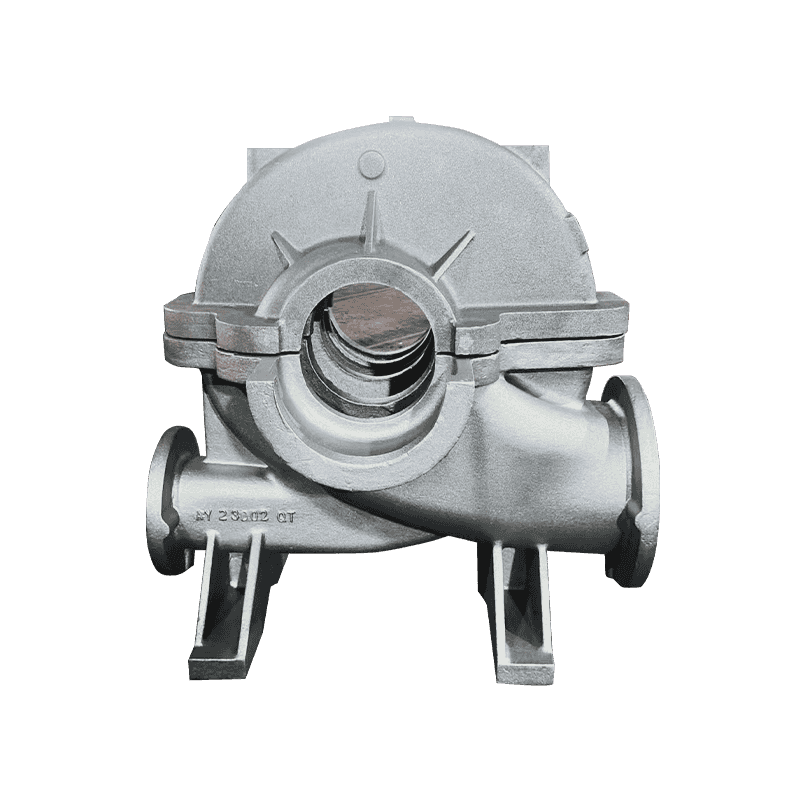
Pompa aliran aksial, badan pompa, penutup pompa ganda, badan katup pompa piston, dan cakram pompa biasanya kedap tekanan atau kritis aliran. Di sini uji penerimaan sering kali merupakan uji kebocoran ditambah pemeriksaan ketebalan dinding, yang berarti pengendalian porositas lebih penting daripada kekuatan tarik.
Pengecoran alat mesin
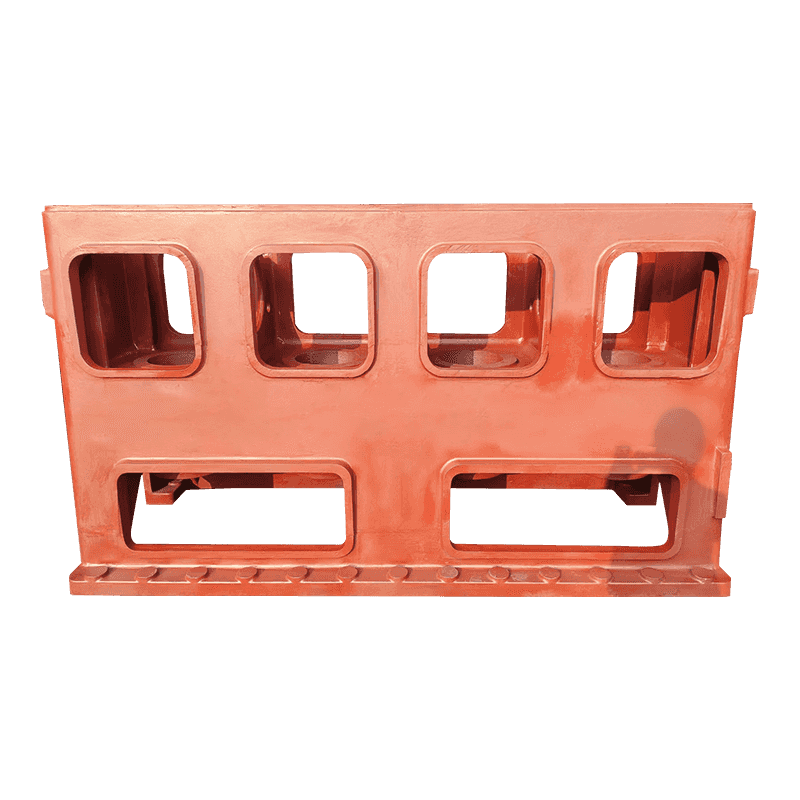
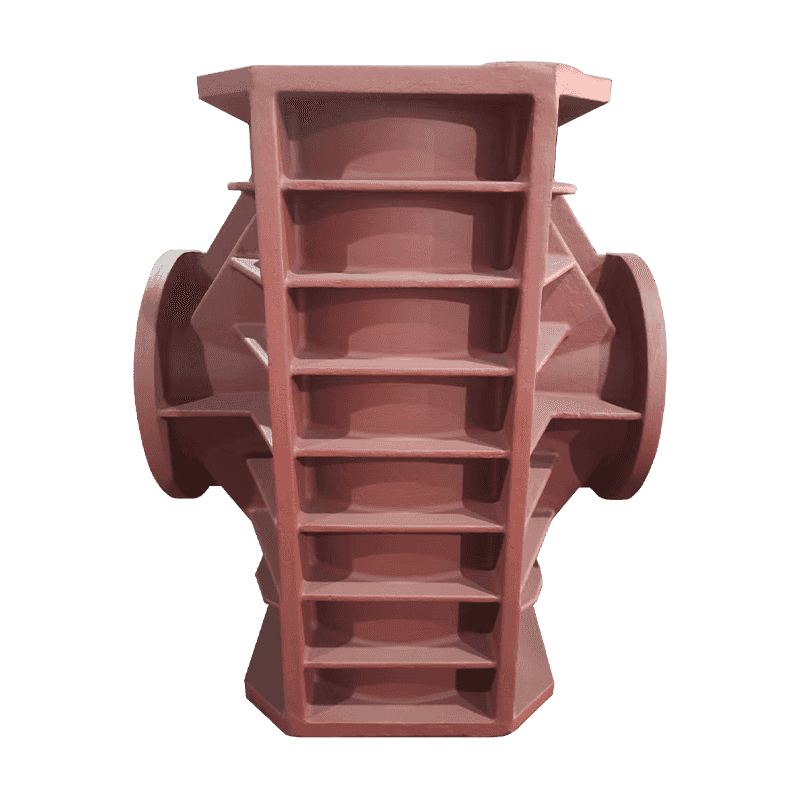
Basis dan kolom adalah kebalikannya: bagian berat dan senyap yang nilai sebenarnya adalah kekakuan dan stabilitas dimensi selama bertahun-tahun digunakan. Pelepasan tegangan dan keseragaman bagian lebih penting daripada toleransi linier yang ketat.
Apa yang Harus Diverifikasi Sebelum Anda Menyetujui Sampel
Contoh artikel pertama membuktikan apa yang bisa dilakukan oleh pengecoran logam. Persetujuan harus mengenai apa yang dapat dilakukannya setiap saat. Enam item memiliki beban paling berat:
- Nodularitas diukur pada bagian yang dipotong dari bagian itu sendiri, tidak hanya dari batang uji yang dicor secara terpisah.
- Laporan dimensi yang dirujuk ke data yang sama dengan yang digunakan perlengkapan Anda, dengan kelas toleransi dinyatakan secara eksplisit.
- Ketebalan dinding pada bagian yang paling tipis, diukur pada paling sedikit tiga bagian dari tuang yang sama.
- Kisaran kekerasan di seluruh batch, karena penyebaran yang lebih luas dari sekitar 30 HB biasanya menandakan perlakuan pendinginan atau panas yang tidak merata.
- Pemeriksaan kesehatan pada bagian yang menahan beban atau bagian yang kedap tekanan, dengan pengujian ultrasonik atau dengan memotong bagian korban.
- Ketertelusuran mulai dari nomor pemanasan, tanggal penuangan, hingga batch perlakuan panas, sehingga masalah yang ditemukan kemudian dapat dipersempit dengan cepat.
Jika keenam item tersebut muncul di laporan artikel pertama tanpa diminta dua kali, Anda memiliki sebagian besar dari apa yang Anda perlukan untuk melakukan pemesanan berulang dengan percaya diri.
Coran yang dibeli berdasarkan harga saja adalah yang paling mahal. Harga satuan yang lebih rendah dua persen jarang dapat bertahan dalam satu proses pemesinan ulang, satu batch penggantian melalui angkutan udara, atau satu jalur perakitan yang terhenti.
Apa yang Sebenarnya Memindahkan Harga
Harga satuan adalah angka terakhir yang dilihat, karena dirakit dari enam angka lainnya.
- Amortisasi pola dan kotak inti, tersebar di seluruh ukuran batch.
- Tunjangan pemesinan: tambahan 3 mm pada permukaan yang besar merupakan bobot nyata, logam asli, dan waktu pemotongan nyata.
- Rute metalurgi: paduan dan perlakuan panas diperlukan untuk mencapai kadar pada bagian yang berat.
- Ruang lingkup inspeksi: laporan dimensi, pengujian ultrasonik, dan sampel yang dipotong semuanya menambah biaya dan semuanya mengurangi risiko.
- Tingkat kerusakan pada bagian berdinding tipis, di mana pasir berlapis cenderung menghasilkan biaya perkakas yang lebih rendah.
- Penanganan pengepakan dan ekspor untuk suku cadang dengan dinding tipis dan permukaan mesin jadi.
Pembeli yang memahami keenam hal tersebut dapat bernegosiasi dengan fakta. Seorang pembeli yang hanya membandingkan angka per kilogram sedang bernegosiasi dengan angka yang dikontrol oleh pengecoran.
Presisi ductile iron castings are a specification problem before they are a manufacturing problem. Decide which features your assembly cannot tolerate variation on, state the tolerance class and the measurement method in writing, and ask for the process route that supports them.
Kemudian kerjakan dengan urutan yang benar: cari lokasi pada datum pemesinan, kerjakan kembali ke pengecoran, dan biarkan proses perataan dan pencetakan mengikuti. Pesanan itu jarang gagal.